
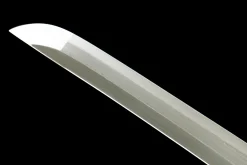
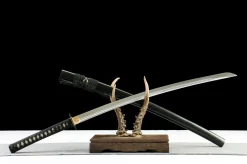
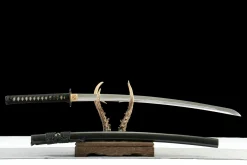
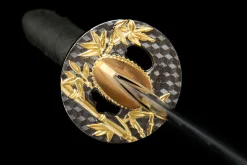
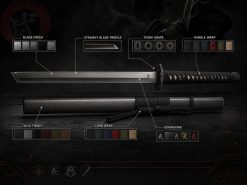
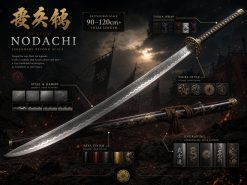
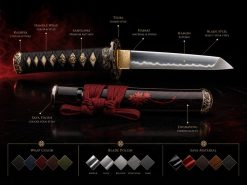

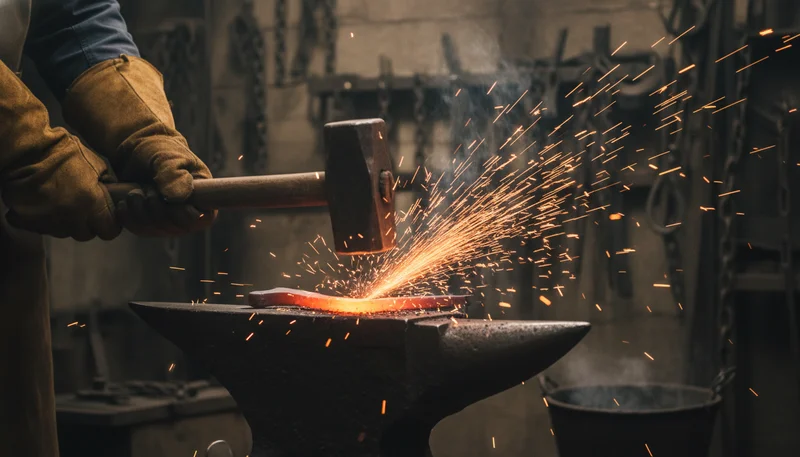
Die meisten Menschen, die fragen, wie ein Katana hergestellt wird, erwarten eine kurze Antwort. Sie wollen „Stahl, Feuer, Hammer“ hören und weitergehen. Aber der Schmiedeprozess eines Katana ist keine kurze Antwort. Von rohem Stahl bis zur polierten Klinge durchläuft ein korrekt gefertigtes Katana Dutzende von Händen, Dutzende von Entscheidungen und mindestens einen Moment, in dem in weniger als einer Sekunde alles schiefgehen kann. Dieser Beitrag führt durch jeden dieser Schritte – so wie wir es hier in Longquan tatsächlich machen. Wenn Sie verstehen möchten, warum eine Klinge $230 und eine andere $775 kostet, liegt die Antwort in diesen Schritten. Der Schmiedeprozess ist entschieden, bevor der erste Hammer fällt. Die Stahlwahl bestimmt die Härtedecke, die Flexibilität, die Klingengeometrie und wie die Klinge auf das Lehmhärten reagieren wird. Hier einen Fehler zu machen, lässt sich durch noch so viel handwerkliches Geschick an der Schmiede nicht mehr korrigieren. Der Großteil unserer Produktion verwendet T10 Kohlenstoffstahl-Werkzeugstahl, der etwa 0,95–1,05 % Kohlenstoff sowie einen kleinen Wolframanteil enthält. Dieser Wolframzusatz ist wichtiger, als die meisten Käufer erkennen. Er verfeinert die Kornstruktur und verbessert die Verschleißfestigkeit, was bedeutet, dass die Schneide unter Schnittbelastung länger hält. T10 ist unser bevorzugter Stahl für funktionale Schwerter, weil er auf differentielle Wärmebehandlung vorhersehbar reagiert. Unser Stahlvergleichsleitfaden zeigt genau, wie T10 im Vergleich zu 1060, 1075 und anderen gängigen Optionen abschneidet. Für anspruchsvollere Konstruktionen arbeiten wir mit San-Mai-Konstruktion, bei der ein härterer Hochkohlenstoff-Kern in weicheren Mantelstahl eingeschlagen wird. Der Kern übernimmt die Schneide, der Mantel absorbiert Stöße. Eine Klinge, zwei Stahlverhalten. Unser Ink Meteor ($775) verwendet diesen San-Mai-Ansatz und kombiniert einen harten Schneidkern mit gefalteten Außenlagen. Das ist keine Marketingentscheidung. Es ist eine strukturelle, entlehnt aus der Logik, die klassische japanische Klingen geprägt hat. Einsteigermodelle in unserem Katalog verwenden T8-Stahl, eine etwas kohlenstoffärmere Legierung, die leichter zu verarbeiten und bei knappem Budget verzeihender ist. Funktional für das Übungsschneiden, obwohl die Schneidenhaltbarkeitsdecke niedriger ist als bei T10. Der Stahlrohling kommt bei Temperaturen zwischen 1.100 und 1.200 Grad Celsius in die Schmiede. In diesem Bereich wird Hochkohlenstoffstahl formbar genug, um sich unter dem Hammer zu bewegen, ohne zu reißen. Zu kalt, und es entstehen Spannungsrisse. Zu heiß, und der Kohlenstoff wird aus der Oberflächenschicht herausgebrannt, was den Stahl dauerhaft schwächt. Unsere Schmiede lesen die Temperatur anhand der Farbe. Helles Orange-Gelb ist das Arbeitsfenster. Der Stahl wird in Durchgängen geschlagen und zwischen den einzelnen Sequenzen gedreht, um das Material gleichmäßig zu verformen. Bei San-Mai-Konstruktionen werden Mantel und Kern in diesem Stadium unter starkem Hammerdruck schmiedegeschweißt, wobei Boraxflussmittel verwendet wird, um eine Oxidation an der Schweißlinie zu verhindern. Bei Damaskus-Konstruktionen findet in dieser Erhitzungsphase das Falten statt. Wiederholte Falte-und-Schweiß-Zyklen multiplizieren die Lagenanzahl und verteilen den Kohlenstoff gleichmäßiger durch den Rohling. Erkunden Sie unsere Damaskus-Stahl-Kollektion, um zu sehen, wie das fertige Kornmuster an einer vollendeten Klinge aussieht. Der Schmied hämmert die grobe Klingenform, zieht die Länge aus, legt das Krümmungsprofil fest und beginnt, die Querschnittsgeometrie zu definieren. Ein Katana-Rohling sieht in diesem Stadium roh aus. Die Kurve ist annähernd vorhanden, aber nicht endgültig, der Rücken ist dick, die Schneide ist noch bei weitem nicht scharf. Das ist korrekt. In jeder Dimension ist bewusst Überschussmaterial vorhanden, weil die nächsten Schritte Stahl entfernen, nicht hinzufügen. Sobald der geschmiedete Rohling abgekühlt und normalisiert ist, geht er zum Schleifer. Hier nimmt die Klingengeometrie präzise Form an. Die Shinogi-Linie, das Niku (die leichte Wölbung hinter der Schneide), die Kissaki-Geometrie, die Verjüngung von der Basis zur Spitze – all das wird mit Schleifscheiben und Handfeilen eingearbeitet. Hier ist etwas, das nur Menschen auffällt, die täglich mit Schwertern umgehen: Das Niku ist oft das Erste, was ein erfahrener Käufer prüft. Fahren Sie mit dem Daumen flach über die Klingenfläche, von der Shinogi in Richtung Ha. Wenn dort eine subtile Stahlwölbung vorhanden ist, bevor die Fase zur Schneide hin abfällt, ist der Schliff korrekt. Eine Klinge, die von der Shinogi bis zur Schneide völlig flach geschliffen ist, wird schneiden, aber in dichtem Material eher keilen als sauber durchschneiden. Niku ist nicht kosmetisch. Es ist Geometrie, die strukturelle Arbeit leistet. Das Profil wird während des Schleifens auch ständig gegen eine Papiervorlage geprüft. Longquan-Schmiede verwenden Referenzvorlagen, die über Generationen verfeinert wurden. Die Krümmung eines gut gefertigten Katana ist nicht willkürlich. Sori-Tiefe, Kissaki-Länge und Klingenbreite am Monouchi beeinflussen alle, wo und wie die Klinge am effektivsten schneidet. Dies ist der Schritt, der ein funktionales Katana von einem Wandschmuck trennt. Das Lehmhärten, genannt Tsuchioki, ist der Prozess, die Klinge vor dem abschließenden Härteabschrecken mit einer Lehmmischung zu beschichten. Der Lehm isoliert die Bereiche, die er bedeckt, was bedeutet, dass diese Zonen langsamer abkühlen und weicher bleiben. Die freigelegte Schneide kühlt schnell ab und wird hart. Die Lehmmischung selbst variiert je nach Schmied. Traditionelle Formulierungen kombinieren Lehm, Asche und manchmal gemahlenen Stein. Das Verhältnis beeinflusst die Isolationseigenschaften. Der Auftrag erfolgt von Hand, wobei die dickere Schicht entlang des Rückens aufgetragen wird und eine dünne Schicht oder blanker Stahl entlang der Ha verbleibt. Die genaue Grenze, wo Dick auf Dünn trifft, bestimmt die Hamon-Linie, die nach dem Abschrecken erscheinen wird. Bevor die lehmbeschichtete Klinge ins Feuer kommt, muss sie vollständig trocken sein. Jede unter dem Lehm eingeschlossene Feuchtigkeit wird beim Erhitzen zu Dampf und reißt die Klinge. Wir trocknen die beschichteten Klingen stundenlang. Diesen Schritt zu übereilen kommt in unserer Schmiede nicht vor. Die beschichtete Klinge wird dann langsam und gleichmäßig auf die kritische Umwandlungstemperatur erhitzt, etwa 770–800 Grad Celsius für T10. In diesem Moment verschiebt sich die Kristallstruktur des Stahls von Ferrit zu Austenit. Die Klinge ist nun bereit für das Abschrecken. Die Klinge geht in weniger als zwei Sekunden von 800 Grad Celsius auf Raumtemperatur. Das ist das Abschrecken. Alles, was in den vorangegangenen Stunden aufgebaut wurde, übersteht diesen Moment – oder nicht. Wasserabschrecken ist aggressiver als Öl. Es entzieht Wärme schneller, was eine härtere Schneide, einen dramatischeren Hamon und eine größere Wahrscheinlichkeit einer verzogenen oder gerissenen Klinge erzeugt. Unsere T10-Konstruktionen verwenden Wasserabschrecken speziell deshalb, weil der Wolframgehalt von T10 genug Zähigkeit verleiht, um den thermischen Schock zu überstehen, der einen einfacheren Hochkohlenstoffstahl reißen würde. Der Silent Thunder und der Dark Ravine werden beide wasserabgeschreckt. Dort entsteht ihr Hamon. Der Schmied taucht die Klinge mit der Schneide nach unten in den Wassertrog und bewegt sie leicht, um zu verhindern, dass sich Dampfblasen ungleichmäßig auf der Oberfläche bilden. Dampfblasen verursachen weiche Stellen. Der gesamte Prozess erfolgt nach Gefühl und Erfahrung, nicht nach Timer. Ein Schmied, der Tausende von Klingen abgeschreckt hat, weiß, wie sich eine korrekt gehärtete Klinge anfühlt, wenn sie aus dem Wasser kommt. Die Ausschussquote in diesem Stadium liegt selbst bei erfahrenen Schmieden bei aggressiven wasserabgeschreckten Konstruktionen zwischen 10 und 20 Prozent. Klingen, die sich jenseits der Korrektur verziehen oder Risse entwickeln, werden verschrottet. Diese Kosten sind im Preis jedes Schwertes einkalkuliert, das die Prüfung besteht. Eine frisch abgeschreckte Klinge ist zu spröde zum Gebrauch. Die Martensitstruktur, die sich beim Abschrecken gebildet hat, ist hart, aber zerbrechlich. Das Anlassen lindert diese inneren Spannungen, ohne nennenswert an Härte einzubüßen. Die Klinge kommt für ein bis zwei Stunden in einen Niedrigtemperaturofen, typischerweise 150–200 Grad Celsius. Dies ermöglicht es einigen der Spannungen in der Kristallstruktur, sich zu entspannen. Das Ergebnis für eine T10-Klinge ist eine endgültige Härte im Bereich von HRC 58–62 an der Schneide, die am Rücken auf HRC 40–45 abfällt. Hart genug, um eine scharfe Schneide zu bekommen und zu halten. Weich genug, um unter Aufprall zu flexen statt zu splittern. Die Anlasstemperatur ist eine der Variablen, die eine gut abgestimmte Klinge von einer übergehärteten unterscheidet. Zu niedriges Anlassen und die Klinge ist spröde. Zu hoch und die Härte sinkt so weit, dass die Schneide unter Schnittbelastung umklappt. Unsere Schmiede verifizieren die endgültige Härte mit einem Rockwell-Tester, bevor die Klinge zum Polieren weitergegeben wird. Klingenpolieren im japanischen Stil ist kein Schleifen. Es ist ein schrittweiser Verfeinerungsprozess, der eine Abfolge von Natursteinen verwendet – von grob bis extrem fein –, der die innere Struktur des Stahls enthüllt, anstatt die Oberfläche nur glänzend zu machen. Der Prozess beginnt typischerweise mit gröberen Kunststeinen, um die Geometrie endgültig festzulegen, und schreitet dann durch immer feinere Natursteine fort. In den feinsten Stadien verwendet der Polierer kleine Fingersteine, genannt Nugui, in japanisches Papier gewickelt, und arbeitet jeweils winzige Bereiche. Ein vollständiges Polieren einer hochwertigen Klinge dauert Tage. Unsere Produktionsklingen erhalten eine funktionale Politur, die die Geometrie korrekt definiert und den Hamon enthüllt, auch wenn sie nicht die Spiegel-Hazuya-Oberfläche eines Museumstücks erreicht. Eines ist erwähnenswert: Eine frisch polierte Klinge wird nach den ersten paar Verwendungen Kratzer und Mikroabrasionen zeigen. Das ist normal. Die Oberfläche ist kein Glas. Richtige laufende Pflege hält die Klinge sauber und leicht geölt. Unser Schwertpflegeleitfaden beschreibt den Wartungszyklus, der eine polierte Klinge jahrelang korrekt aussehen lässt. Die Klinge erhält eine Griffmontage, das Koshirae, erst nachdem die Klingenarbeit abgeschlossen und geprüft wurde. Die Angel, oder Nakago, wird in den Griffkern eingepasst, genannt Tsuka, der typischerweise aus Hartholz gefertigt ist, das mit Rochenhaut überzogen und dann mit Seiden- oder Baumwollkordel im traditionellen Tsukamaki-Wickelmuster gebunden wird. Die Passung zwischen Nakago und Tsuka wird durch einen einzelnen Bambus- oder Büelhorn-Stift gesichert, genannt Mekugi. Dieser einzelne Stift trägt die volle Kraft eines Schnittschlags. Das überrascht Menschen, aber die Geometrie der Passung leistet den größten Teil der Haltearbeit. Das Mekugi verhindert, dass sich die Montage beim Ziehen und Einscheidentzen trennt, nicht unter Schnittkraft. Wenn die Nakago-Passung ungenau ist, hilft keine Anzahl von Mekugi dagegen. Die Parierscheibe, oder Tsuba, sitzt zwischen Griff und Klingenkragen und wird durch den Druck der zusammengebauten Beschläge gehalten. Unsere Schmiede prüfen die Festigkeit der Tsuba vor der Abschlussprüfung. Eine Tsuba, die sich auf der Klinge dreht, ist nicht akzeptabel, unabhängig davon, wie die Klinge selbst getestet wurde. Jede fertiggestellte Klinge durchläuft vor dem Versand eine dokumentierte Inspektion. Wir prüfen die Geometrie gegen die ursprüngliche Spezifikation, verifizieren, dass das Habaki korrekt in der Saya sitzt ohne zu klemmen oder zu klappern, und untersuchen den Hamon auf Konsistenz und Rissfreiheit. Der Rücken wird manuell gebogen – nicht bis zur Zerstörung, aber genug, um zu bestätigen, dass die differentielle Härte wie erwartet funktioniert. Klingen, die bestehen, kommen mit einem leichten Mineralölfilm auf dem Stahl in ihre Saya. Der vollständige Katana-Katalog umfasst nur Klingen, die jede Stufe dieses Prozesses bestanden haben. Diejenigen, die es nicht geschafft haben, sind nicht im Katalog, weil sie Schrott sind. So wird ein Katana hergestellt – wenn es korrekt hergestellt wird. Drei bis sechs Wochen Arbeit, mehrere Spezialisten und mindestens ein Moment, in dem ein Jahrzehnt an Können den Unterschied zwischen einem fertigen Schwert und einem Stück Metall ausmacht, das zurück in die Schmiede geht. Diesen Prozess zu verstehen ist, offen gesagt, die beste Vorbereitung für die Wahl der richtigen Klinge.
Stahlauswahl
Erhitzen und Formen
Schleifen und Profilieren
Lehmauftrag und Wärmebehandlung
Abschrecken: Der entscheidende Moment
Anlassen
Polieren
Griffmontage
Abschlussinspektion
Häufig gestellte Fragen
Handgeschmiedete Katana — Die Kollektion entdecken.
1065 Kohlenstoffstahl Absoluter Schatten – Handgeschmiedetes Katana aus 1065 Kohlenstoffstahl
Handgeschmiedeter Stahl Azurblaue Leere – Handgeschmiedetes Katana aus Handgeschmiedeter Spezialstahl
1045 Kohlenstoffstahl Azurblauer Schnee Silberschuppe – Handgeschmiedetes Katana aus 1045 Kohlenstoffstahl
Kostenloser weltweiter Versand bei Bestellungen über $500.