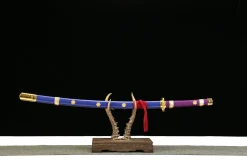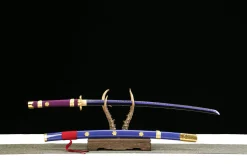
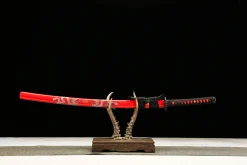
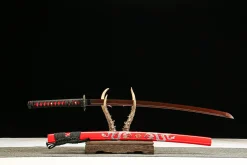
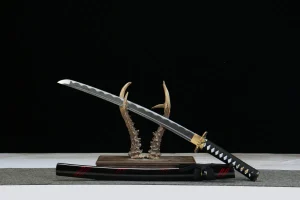
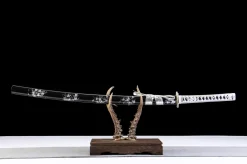
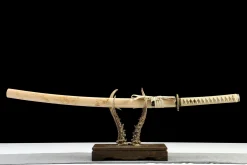
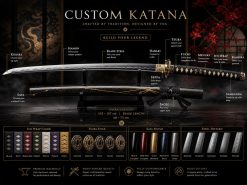
Tintenmeteor – Handgeschmiedetes Katana aus Sanmai Verbundstahl
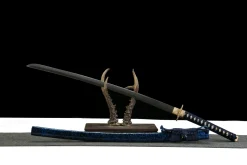
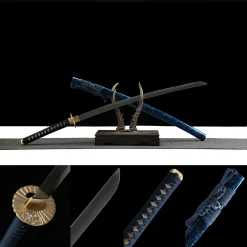
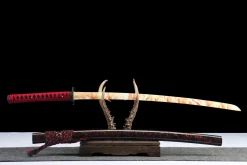
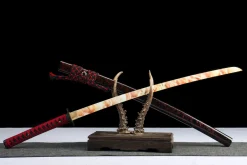
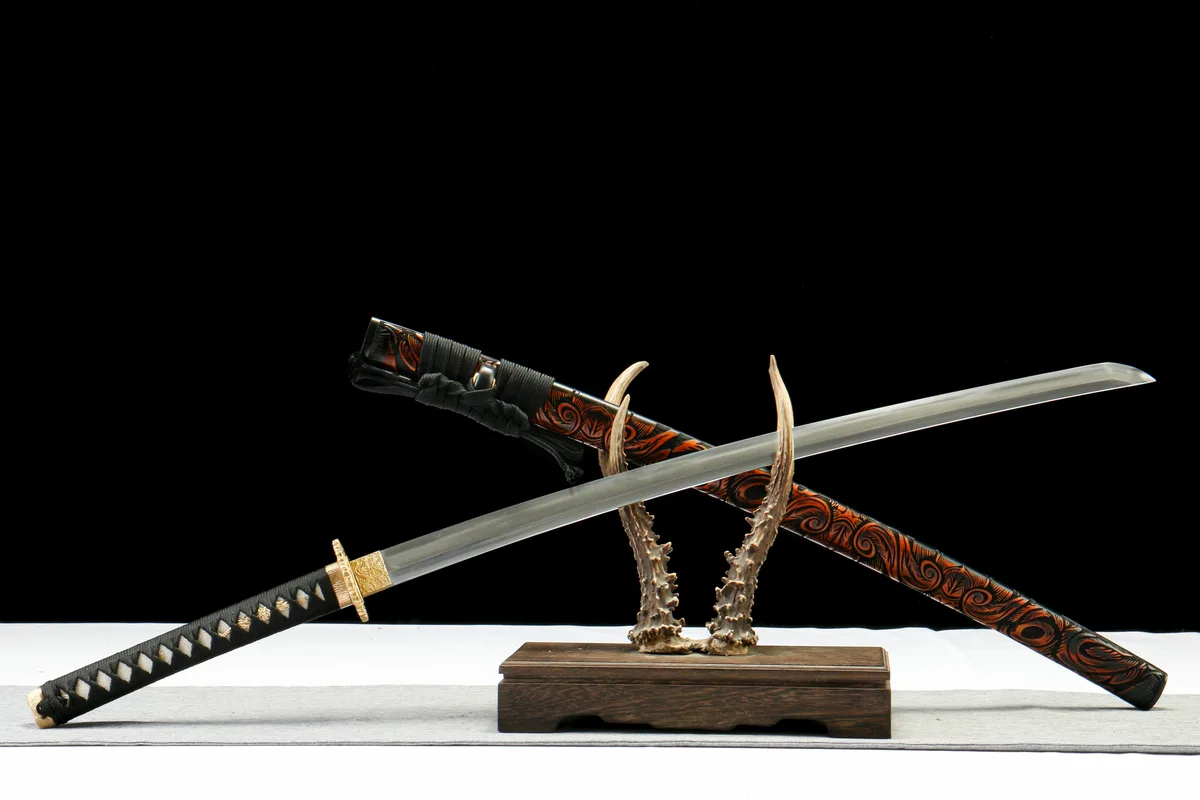
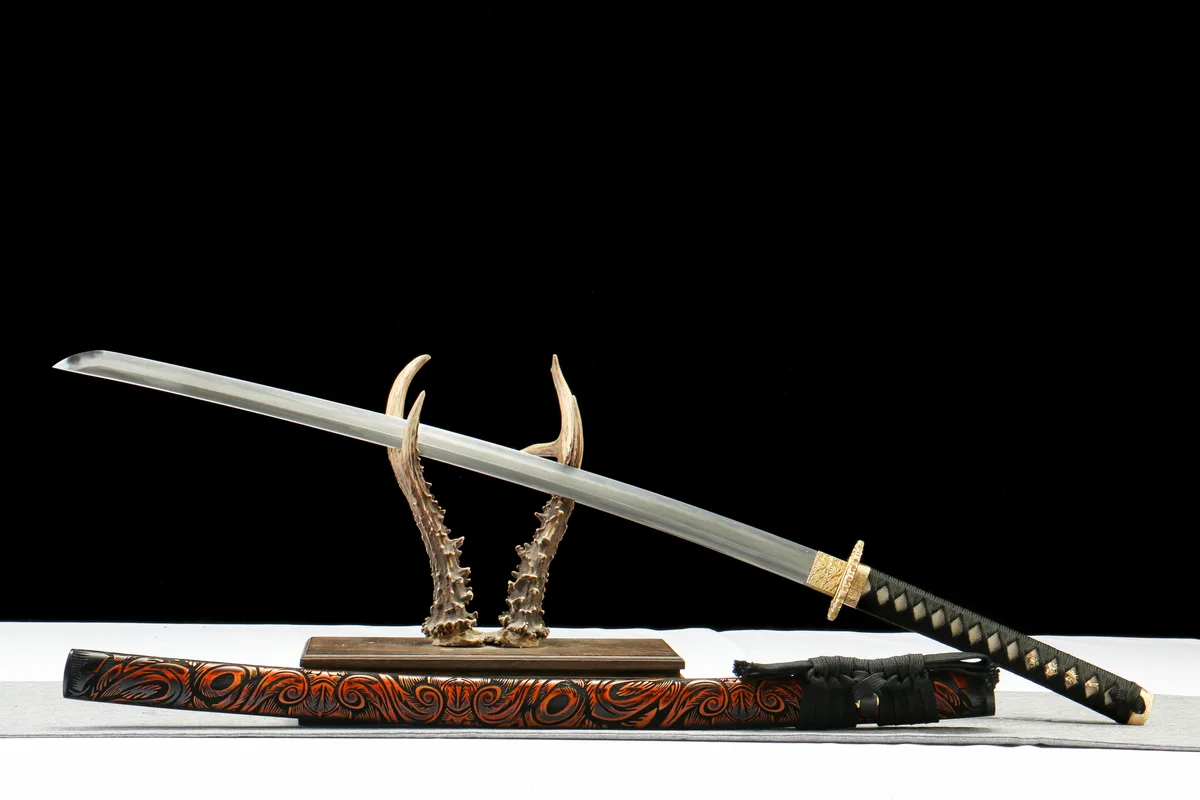
Handgeschmiedetes Sanmai (Laminierter Stahl) Katana (102 cm gesamt / 72 cm Klinge), gefertigt in Longquan. Tongehärtete Klinge mit echtem Hamon — sichtbarer Kontrast zwischen gehärteter Schneide und weichem Rücken.
$1,799.99
Tintenmeteor – Handgeschmiedetes Katana aus Sanmai Verbundstahl
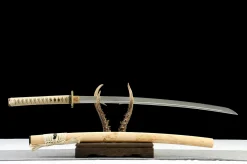
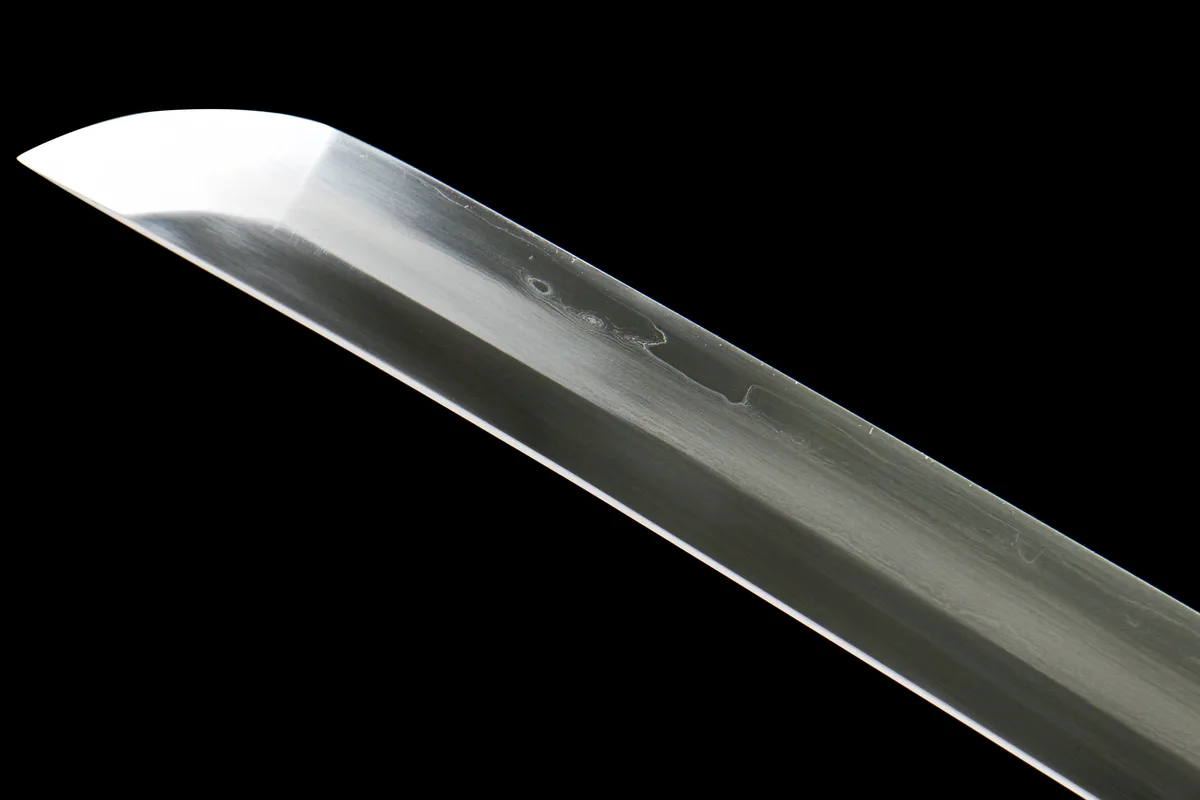
Die meisten Katana werden aus einem einzigen Stahlblock geschmiedet. Der Tintenmeteor nicht. Seine Klinge entsteht durch 三枚合 (San-Mai Awase) – eine dreilagige Verbundkonstruktion, bei der ein Kern aus hochkohlenstoffhaltigem Stahl beidseitig von weicherem Stahl ummantelt wird. Das gesamte Paket wird anschließend mit Lehmhärtung behandelt. Der Hamon – die Härtungslinie, die bei diesem Prozess entsteht – ist weder aufgedruckt, geätzt noch säurebehandelt. Er ist die physische Grenzlinie zwischen gehärtetem und ungehärtetem Stahl, die durch die unterschiedliche Reaktion beider Zonen beim Polieren sichtbar wird. Genau das betrachten Sie, wenn Sie diese Klinge in Augenschein nehmen.
Stahl & Konstruktion
Die San-Mai-Konstruktion löst ein Problem, das eine Monostahlklinge nicht bewältigen kann: Schneide und Rücken haben konkurrierende Materialanforderungen. Eine harte Schneide hält eine feine Geometrie und widersteht Verformung unter Kontakt. Ein zäher Rücken biegt sich, statt unter Seitenlast zu brechen. Bei einer Monostahlklinge stehen diese Eigenschaften in Spannung – härterer Stahl ist weniger zäh, und die gesamte Klinge muss Kompromisse eingehen. San-Mai löst dieses Problem, indem ein harter Stahlkern in der Schneidentzone platziert und beidseitig mit zäherem Stahl an Seiten und Rücken ummantelt wird. Der harte Kern bildet die Schneide. Die weiche Außenlage absorbiert Belastung. Beide Materialien arbeiten zusammen statt gegeneinander.
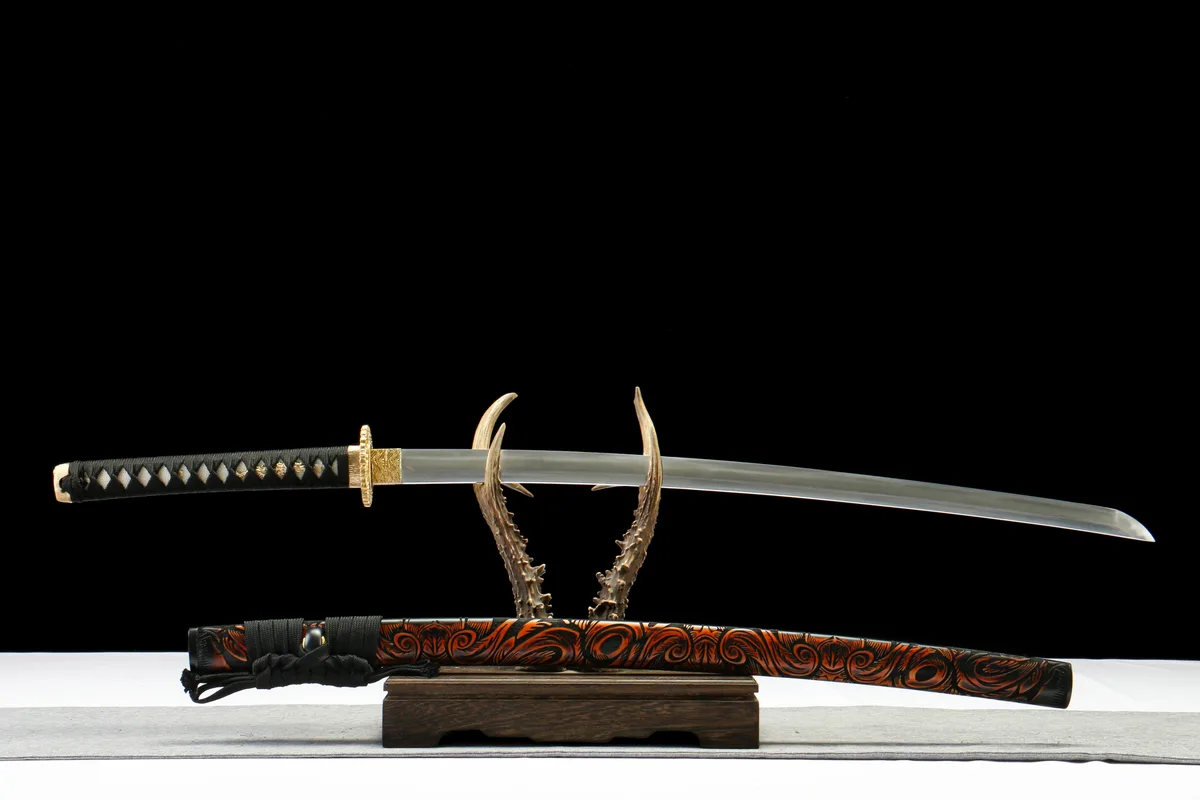
Die Tonhärtung (土置き – tsuchioki) führt anschließend eine differenzielle Härtung über die gesamte Verbundstruktur ein. Eine Tonmischung wird vor dem Abschrecken auf Rücken und Seiten der Klinge aufgetragen und schützt diese Bereiche vor der vollen Abkühlgeschwindigkeit. Die Schneide, freiliegend, kühlt rasch ab und härtet zu Martensit. Der Rücken kühlt langsam durch den Ton und behält eine weichere, zähere perlitische Struktur. Das thermische Gefälle beim Abschrecken erzeugt zudem die charakteristische Aufwärtskrümmung der Katana-Geometrie – den sori – da die gehärtete Schneide schneller zusammenzieht als der Rücken. Der hamon, der aus diesem Prozess hervorgeht, besitzt sichtbaren Charakter: Die habuchi (Grenzlinie zwischen harter und weicher Zone) dieser Klinge entsteht durch den 烧刃研磨-Polierprozess (shōren kenma – Härtungslinienpolitur), der den Übergang durch sorgfältige Schleifarbeit sichtbar macht. Achten Sie auf nie (einzelne kristalline martensitische Körner, an der habuchi-Grenze sichtbar) sowie auf die Aktivität innerhalb des hamon selbst – wolkenartige Formationen, genannt nie-deki, die im richtigen Lichtwinkel erscheinen.
Handhabung
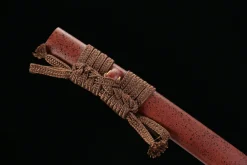
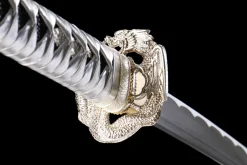
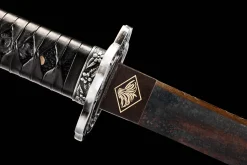
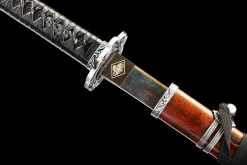
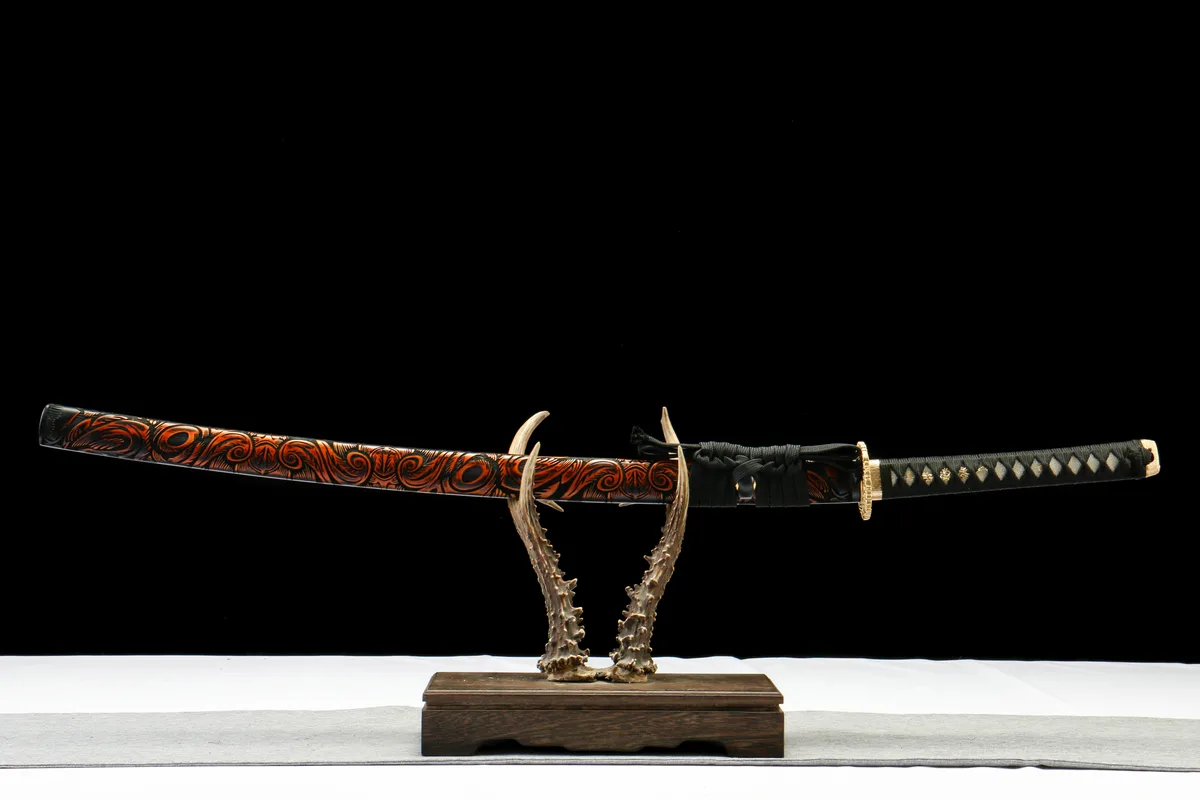
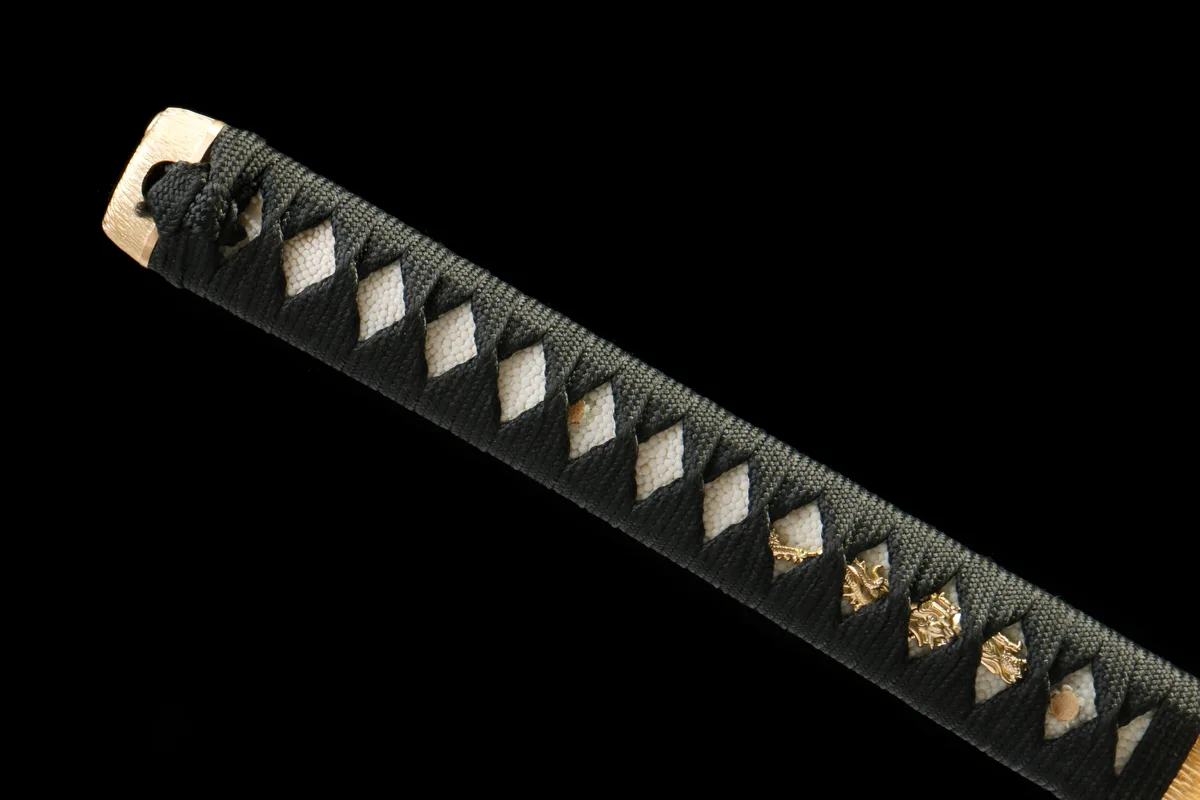
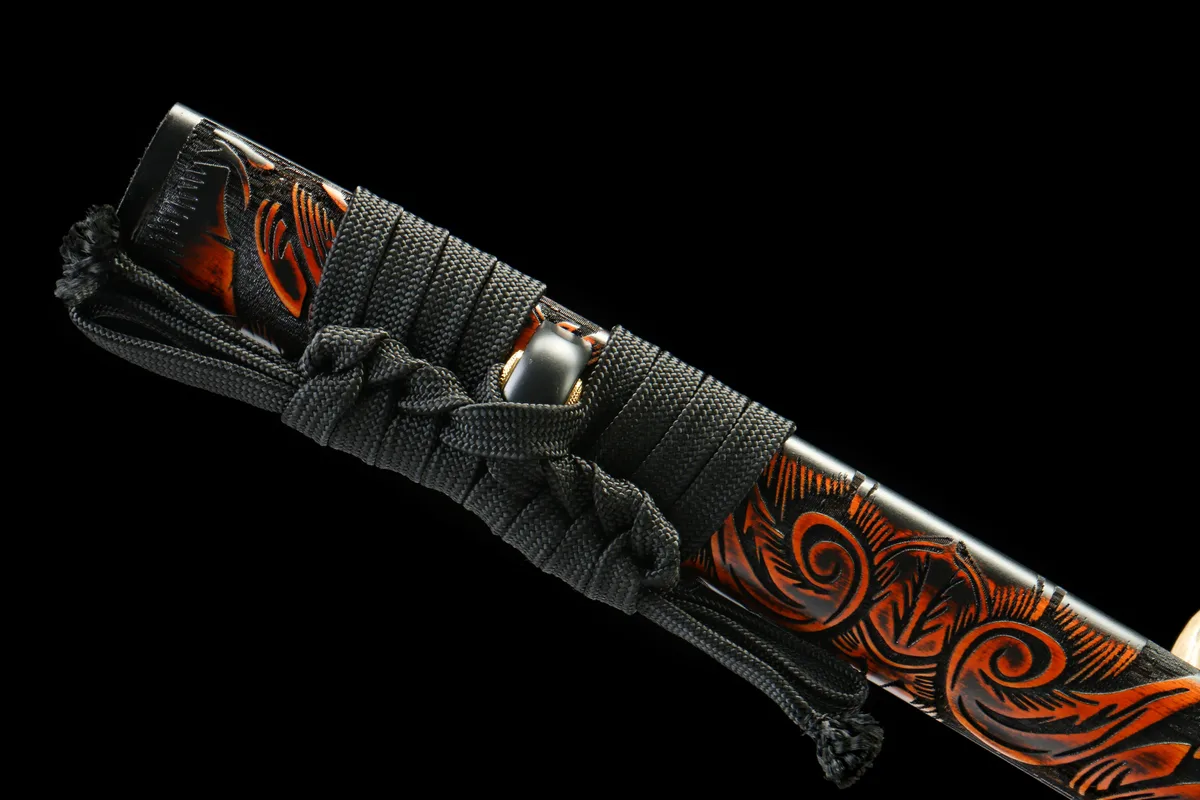
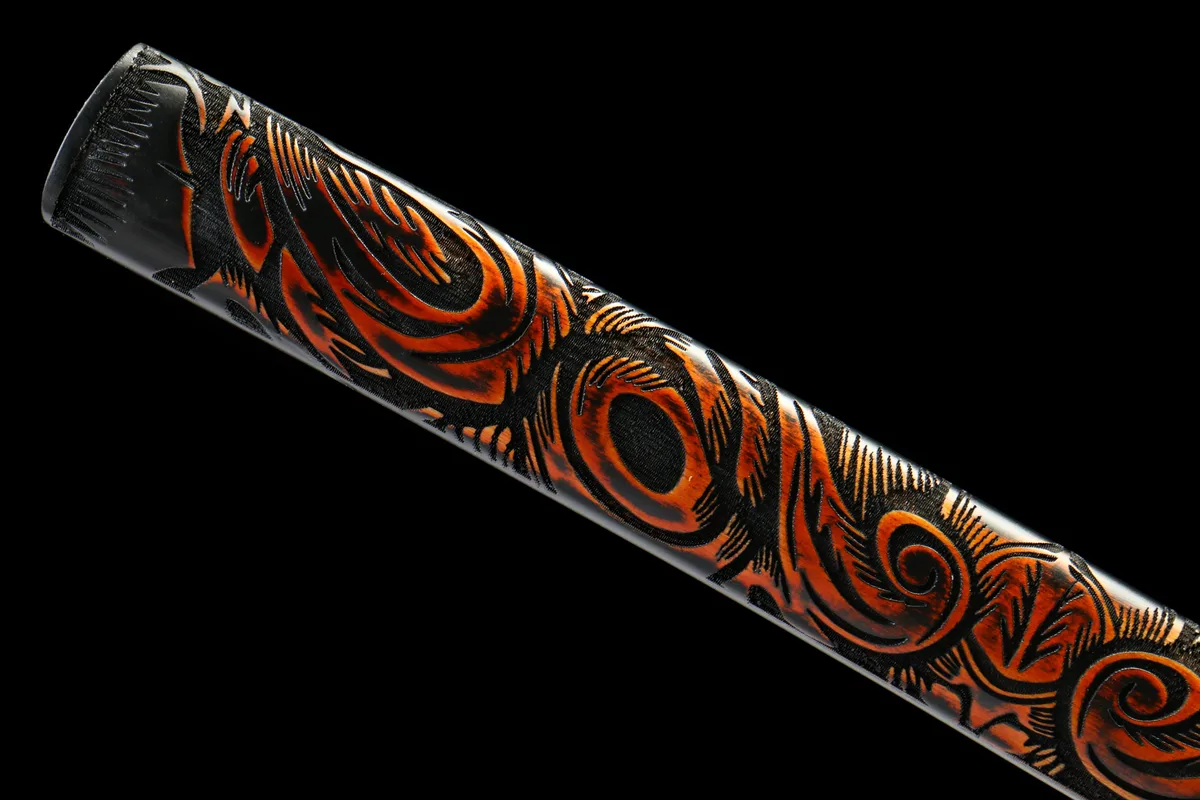
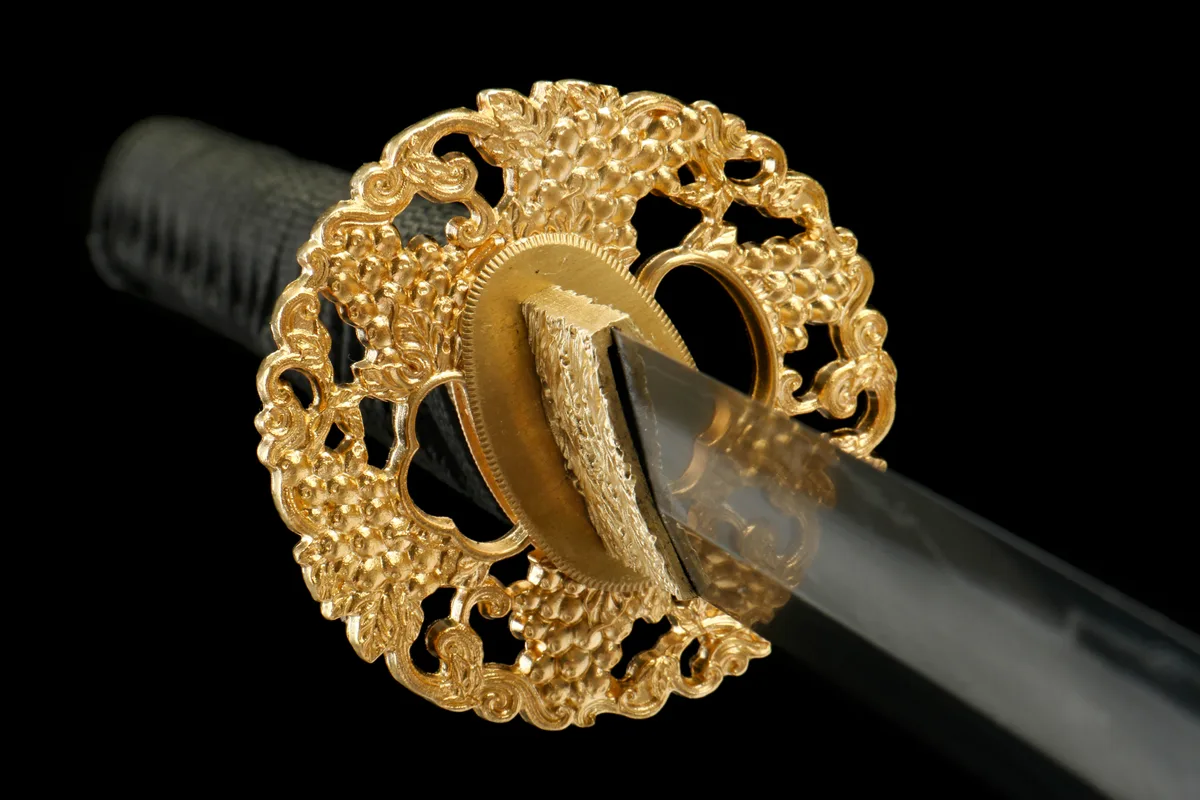
Die Kupferbeschläge (铜装) dieser Klinge sind auf Meisterwerkniveau eine bewusste Materialentscheidung – Kupfer ist weicher als Eisen, lässt sich aber auf engere Toleranzen bearbeiten; der warme rötlich-goldene Ton, den es durch Gebrauch entwickelt, erzeugt mit einer polierten San-Mai-Klinge eine visuelle Beziehung, die Eisen nicht replizieren kann. Das 26 cm tsuka (Griff) trägt eine vollständige same (Rochenleder)-Unterwicklung unter fest gebundenem Baumwoll-ito; das Rochenleder dieses Aufbaus ist echt, die erhabene Knotenstruktur intakt – was dem Griff eine sichere mechanische Haftung verleiht, die synthetischen oder bemalten Materialien vollständig fehlt. Der Auszug aus der lackierten Hartholz-saya (Scheide) ist kontrolliert – das koiguchi (Scheidenmündung) sitzt mit dem richtigen Widerstand am Klingenprofil und löst beim Ziehen sauber, ohne Lockerheit oder Widerstand. Bei 72 cm verlangt diese Klinge einen vollständig ausgeführten Auszug und liefert den vollständigen Bogen des Shinogi-Zukuri-Profils beim Verlassen der saya.
Pflegeanleitung
Tongehärtete San-Mai-Klingen erfordern aufmerksame Pflege: Die Klinge nach dem Berühren sofort mit einem weichen Tuch abwischen, um alle Fingerabdrucköle und Feuchtigkeit zu entfernen, dann choji-Öl (traditionelles nelkenbasiertes Pflegeöl) in einer dünnen, gleichmäßigen Schicht auftragen. Die hamon-Zone und der kissaki (Spitze) sind die empfindlichsten Bereiche der Politur – niemals Schleifmittel auf der Klingenfläche verwenden und Kontakt mit Materialien vermeiden, die den Schliff zerkratzen könnten. Horizontal in der saya in einer stabilen, trockenen Umgebung lagern und die Klinge alle vier bis sechs Wochen neu einölen, wenn sie nicht regelmäßig genutzt wird.
| Klingenstahl | Sanmai (Laminierter Stahl) |
|---|---|
| Gesamtlänge | 102.0 cm |
| Klingenlänge | 72.0 cm |
| Wärmebehandlung | Lehmhärtung (Differenzialhärtung) |
| Griffumwicklung | Baumwoll-Ito + Echte Rochenhaut |
| Scheide | Hartholz (Hochglanzlack) |
| Beschläge | Kupfer |
| Schmiedestil | Shinogi-Zukuri (Mittelgrat) |
| Hamon | Echter Hamon (Lehmgehärtet) |
| Schwerttyp | Katana |
Related products
1065 Kohlenstoffstahl
Vergoldetes Inferno – Handgeschmiedetes Katana aus 1065 Kohlenstoffstahl