
Tamahagane ist ein Luppen-Stahl, der durch das Verhütten von Eisensand und Holzkohle in einem Tonofen namens Tatara gewonnen wird. Der Name lässt sich ungefähr mit „Juwelenstahl” übersetzen, was poetisch klingt, bis man versteht, woher diese Bezeichnung stammt. Ein frischer Tamahagane-Block, der nach drei Tagen Verhüttung aufgebrochen wird, weist Bereiche auf, die das Licht mit einer silbrigen, fast glasartigen Oberfläche reflektieren. Diese hellen Zonen haben einen Kohlenstoffgehalt zwischen 0,6 % und 1,5 %. Genau dieser Bereich ist es, den ein Schwertschmied benötigt. Das Besondere an Tamahagane ist, dass ein einziger Block Stahl mit stark variierendem Kohlenstoffgehalt enthält. Manche Stücke weisen lediglich 0,1 % Kohlenstoff auf – das ist nahezu weiches Eisen. Andere erreichen 1,5 %, was nahe an Gusseisen liegt und unter dem Hammer zerbrechen würde. Die erste Aufgabe des Schwertsthmiedens besteht darin, den Block mit Hämmern zu zerschlagen und die Stücke nach Augenschein, nach Funken und nach dem Klang beim Aufprall zu sortieren. Die richtigen Stücke aus einem Block von etwa 550 kg auszuwählen ist eine Fähigkeit, die Jahre der Entwicklung erfordert. Die sortierten Stücke werden anschließend gestapelt, erhitzt und feuerverschweißt, um ein konsolidiertes Paket zu bilden. Danach beginnt der Prozess des wiederholten Faltens. Das Falten verteilt den Kohlenstoff gleichmäßiger, treibt Schlackeeinschlüsse heraus und erzeugt die feine Kornstruktur, die Tamahagane-Klingen ihre charakteristische Kombination aus Festigkeit und Flexibilität verleiht. Diesen Prozess kann man nicht abkürzen. Ein einzelnes Katana von Anfang bis Ende – unter Verwendung von Tamahagane nach traditionellen Methoden – kann zwei bis drei Monate qualifizierter Arbeit in Anspruch nehmen. Den Großteil dieser Zeit verbringt man nicht an der Schmiede. Ein traditioneller Tatara ist ein Tonofen von etwa 1,2 Metern Höhe, 3 Metern Länge und 1 Meter Breite. Er wird für jeden Schmelzvorgang neu gebaut und nach der Entnahme des Blocks zerstört. Ein Tatara wird nicht wiederverwendet. Der Ton nimmt während des Schmelzvorgangs Wärme, Feuchtigkeit und chemische Nebenprodukte auf, die die Struktur beeinträchtigen. Jede Verhüttung beginnt mit einem neu von Hand gebauten Ofen, dessen Bau mehrere Tage in Anspruch nimmt. Das Rohmaterial ist Satetsu, Eisensand aus Flussbetten in bestimmten Teilen Japans, insbesondere in der Region Chugoku. Satetsu weist im Vergleich zu anderen Eisenerzen einen relativ niedrigen Titangehalt auf, was beim Schmelzen von Bedeutung ist. Ein hoher Titangehalt erhöht den Schmelzpunkt der Schlacke und erschwert die Trennung vom Stahl. Der Schmelzvorgang selbst dauert ohne Unterbrechung etwa 72 Stunden. Arbeiter schichten abwechselnd Satetsu und Holzkohle in zeitlich festgelegten Abständen in den Ofen und halten dabei bestimmte Verhältnisse ein. Die Temperatur im Inneren des Tatara erreicht etwa 1.200 bis 1.400 Grad Celsius, doch die Schmelzer verwenden keine Messgeräte. Sie lesen die Farbe der Flamme, den Klang des Ofens und das Verhalten der Schlacke ab, die aus den Zapflöchern am Boden fließt. Am Ende des Schmelzvorgangs wird der Ofen aufgebrochen. Im Inneren befindet sich die Kera, ein roher Block aus gemischtem Stahl, Eisen und Schlacke mit einem Gewicht von 2.000 bis 3.000 Kilogramm. Das Tamahagane wird aus dem oberen und seitlichen Bereich der Kera entnommen, wo die Bedingungen während des Schmelzvorgangs den richtigen Kohlenstoffbereich hervorgebracht haben. Das Zentrum des Blocks, Zuku genannt, ist Gusseisen und wird für andere Zwecke beiseitegelegt. Es gibt in Japan nur noch eine Organisation, die regelmäßig einen vollständigen Tatara betreibt: die Gesellschaft zur Erhaltung japanischer Kunstschwerter. Sie führen jeden Winter in der Präfektur Shimane einen Schmelzvorgang durch. Die Ausbeute – etwa 700 bis 800 Kilogramm verwendbares Tamahagane pro Schmelzvorgang – wird auf Antrag an registrierte Schwertschmiede verteilt. Die Nachfrage übersteigt das Angebot beständig. Die kurze Antwort lautet: Beständigkeit. Eine moderne Produktionscharge 1095-Hochkohlenstoffstahl kommt mit einem bekannten Kohlenstoffgehalt von 0,90–1,03 %, vorhersehbarer Korngröße und dokumentierten Reinheitsgraden in die Schmiede. Jedes Paket verhält sich unter dem Hammer gleich. Tamahagane funktioniert nicht so. Jedes Stück aus jedem Block ist anders, und der Schwertschmied muss seine Technik entsprechend anpassen. Diese Unvorhersehbarkeit ist Teil dessen, was die Arbeit mit Tamahagane zu einem Handwerk statt zu einem Fertigungsprozess macht. Die westliche Stahlproduktion, die in der Meiji-Zeit in Japan eingeführt wurde, bot etwas, mit dem Tamahagane im großen Maßstab nie mithalten konnte: Volumen. Ein einzelner Lichtbogenofen kann an einem Nachmittag produzieren, was ein Tatara-Schmelzvorgang in drei Tagen erzeugt. Moderne Streitkräfte und Industrieanwendungen benötigten Stahl tonnenweise, nicht kilogrammweise. Tamahagane hatte gegen diese Wirtschaftlichkeit keine Chance. Hinzu kommt die Frage der Arbeitskraft. Ein Tatara-Schmelzvorgang erfordert ein Team von sechs bis acht Arbeitern, die drei Tage lang ununterbrochen tätig sind. Die Ausbildung dieser Arbeiter dauert Jahre. Allein der Holzkohlebrennstoff aus sorgfältig ausgewähltem Kiefernholz stellt einen erheblichen Produktionskostenanteil dar. Zu Beginn des 20. Jahrhunderts hatte die Wirtschaftlichkeit die traditionelle Verhüttung in Japan nahezu aussterben lassen. Was überlebte, tat dies aufgrund kultureller Erhaltungsmaßnahmen, nicht weil Tamahagane moderne Alternativen in technischer Hinsicht übertraf. Für Dekorations- und Zeremonialschwerter sowie für Kunstschwerter, die bei Shinsa (offizielle Begutachtung) eingereicht werden, bleibt Tamahagane das vorgeschriebene Material. Für ein funktionales Schneidwerkzeug entsprechen moderne Hochkohlenstoffstähle der Tamahagane-Leistung oder übertreffen sie bei einem Bruchteil der Kosten. Ja, aber der Weg ist schmal. Authentisches Tamahagane, geschmiedet von einem registrierten japanischen Schwertschmied (Mukansa oder höher) und auf ordentlichem Weg eingereicht, ist in Japan ein lizenzierter Prozess. Das fertige Schwert benötigt ein Torokusho, eine Registrierungsurkunde, bevor es Japan legal verlassen darf. Die Einfuhr in die meisten Länder erfordert zusätzliche Dokumentation. Die Preise beginnen bei etwa $10.000 für eine Klinge eines vergleichsweise junioreren registrierten Schmieds. Arbeiten etablierter Meister kosten $30.000 bis $80.000 oder mehr. Wartezeiten werden in Jahren gemessen. Diese Objekte sind ebenso sehr Kunstwerke wie Waffen und werden entsprechend vom japanischen Recht und den Schmieden, die sie anfertigen, behandelt. Einige chinesische Schmiede haben experimentiert, Tamahagane-ähnlichen Stahl mithilfe modifizierter Tonofen-Schmelzmethoden herzustellen. Die Ergebnisse sind aus metallurgischer Sicht interessant, aber sie sind nicht Tamahagane im traditionellen Sinne. Hier in Longquan behaupten wir das Gegenteil nicht. Was wir jedoch behaupten, ist, dass unsere Schmiedetechniken, Lehmhärtungsmethoden und Veredelungsprozesse direkt aus derselben funktionalen Tradition schöpfen, die Tamahagane-Schwerter überhaupt erhaltenswert gemacht hat. Wenn Sie verstehen möchten, worauf Sie bei einer traditionell gefertigten Klinge achten sollten, behandelt unser Katana-Kaufratgeber Geometrie, Verarbeitung und Passform sowie die Beurteilung der Hamon-Qualität, bevor Sie sich zum Kauf entschließen. Wenn japanische Schmiede, die außerhalb des Tamahagane-Systems arbeiten, nach einem modernen Ersatz suchen, greifen sie typischerweise auf Stähle mit ähnlichem Kohlenstoffgehalt und vergleichbarem Verhalten beim differenziellen Härten zurück. Zwei Stähle tauchen in diesem Zusammenhang immer wieder auf: 1095 und T10. 1095 enthält 0,90–1,03 % Kohlenstoff mit minimaler Legierung. Er reagiert gut auf Lehmhärtung und erzeugt einen lebhaften Hamon. Die Schneidkantenhaltigkeit erreicht in unserem Stahlvergleichsratgeber 9 von 10 Punkten, während die Zähigkeit bei 5 von 10 liegt. Betrachten Sie ihn als einen Stahl, der präzise Technik belohnt. Behandeln Sie ihn unsachgemäß, wird er es Ihnen zeigen. T10-Werkzeugstahl fügt einer ähnlichen Kohlenstoffbasis etwa 0,4 % Wolfram hinzu. Dieser Wolframanteil verfeinert die Korngröße und erhöht die Verschleißfestigkeit, ohne die Zähigkeit nennenswert zu beeinträchtigen – sie liegt bei 7 von 10. Die Schneidkantenhaltigkeit beträgt 8 von 10, und der Hamon, den er unter Lehmhärtung erzeugt, ist schlicht beeindruckend. Unsere Katana-Kollektion umfasst mehrere T10-Klingen, die genau zeigen, wie differenzielle Härtung an einer modernen Legierung aussieht. Das Silent Thunder ist aus T10, lehmgehärtet, mit einer Hamon-Linie, die drei separate Polierrunden erforderte, um vollständig herauszuarbeiten. Das Dark Ravine ist ebenfalls aus T10, gefertigt mit einem etwas längeren Kissaki für eine aggressivere Spitzengeometrie. Beide sind funktionale Schneidwerkzeuge und beide zeigen, was entsteht, wenn man traditionelle Wärmebehandlungsmethoden auf einen vorhersehbaren modernen Stahl anwendet. Für Sammler, die an einer Schichtbauweise interessiert sind, die die Verbundstruktur von Tamahagane widerspiegelt, verwendet das Ink Meteor San-Mai-Konstruktion (三枚合). Ein harter Schneidkernstahl wird zwischen weichere Außenlagen eingeschweißt – dieselbe mechanische Logik, die das Falten von Tamahagane anstrebte zu erreichen. Es ist kein Tamahagane, aber das technische Problem, das es löst, ist identisch. Stöbern Sie in unserer Damaskusstahl-Kategorie, wenn Sie die Schichtbauweise aus optischen Gründen interessiert. Damaskus-Schichten sind auf der Oberfläche sichtbar statt im Inneren des Pakets verborgen, was manche Käufer für Ausstellungsstücke bevorzugen. Unser Schwertpflegeratgeber erklärt, wie Sie sowohl Damaskus- als auch Hochkohlenstoffklingen richtig pflegen, da sich die Pflegeanforderungen in einigen wichtigen Punkten unterscheiden.
Was ist Tamahagane?
Der Tatara-Verhüttungsprozess
Im traditionellen Geist geschmiedete Schwerter
Warum moderner Stahl Tamahagane ersetzt hat
Kann man noch ein Tamahagane-Schwert erwerben?
Moderne Entsprechungen, die es zu kennen lohnt
Häufig gestellte Fragen
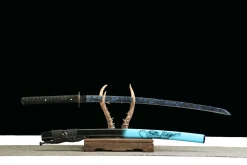
Handgeschmiedete Katana — Die Kollektion entdecken.
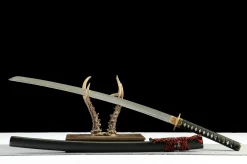
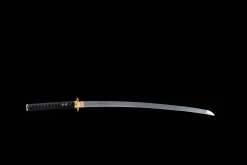
1065 Kohlenstoffstahl Absoluter Schatten – Handgeschmiedetes Katana aus 1065 Kohlenstoffstahl
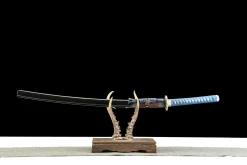
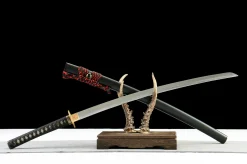
Handgeschmiedeter Stahl Azurblaue Leere – Handgeschmiedetes Katana aus Handgeschmiedeter Spezialstahl
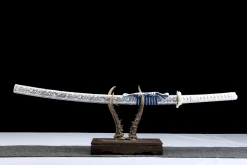
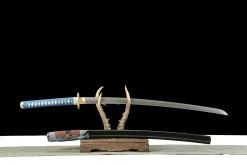
1045 Kohlenstoffstahl Azurblauer Schnee Silberschuppe – Handgeschmiedetes Katana aus 1045 Kohlenstoffstahl
Kostenloser weltweiter Versand ab einem Bestellwert von $500.