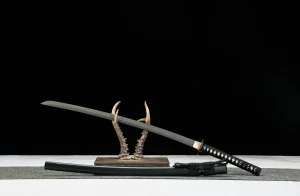
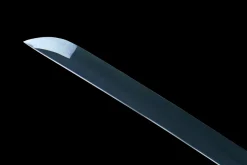
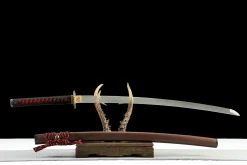
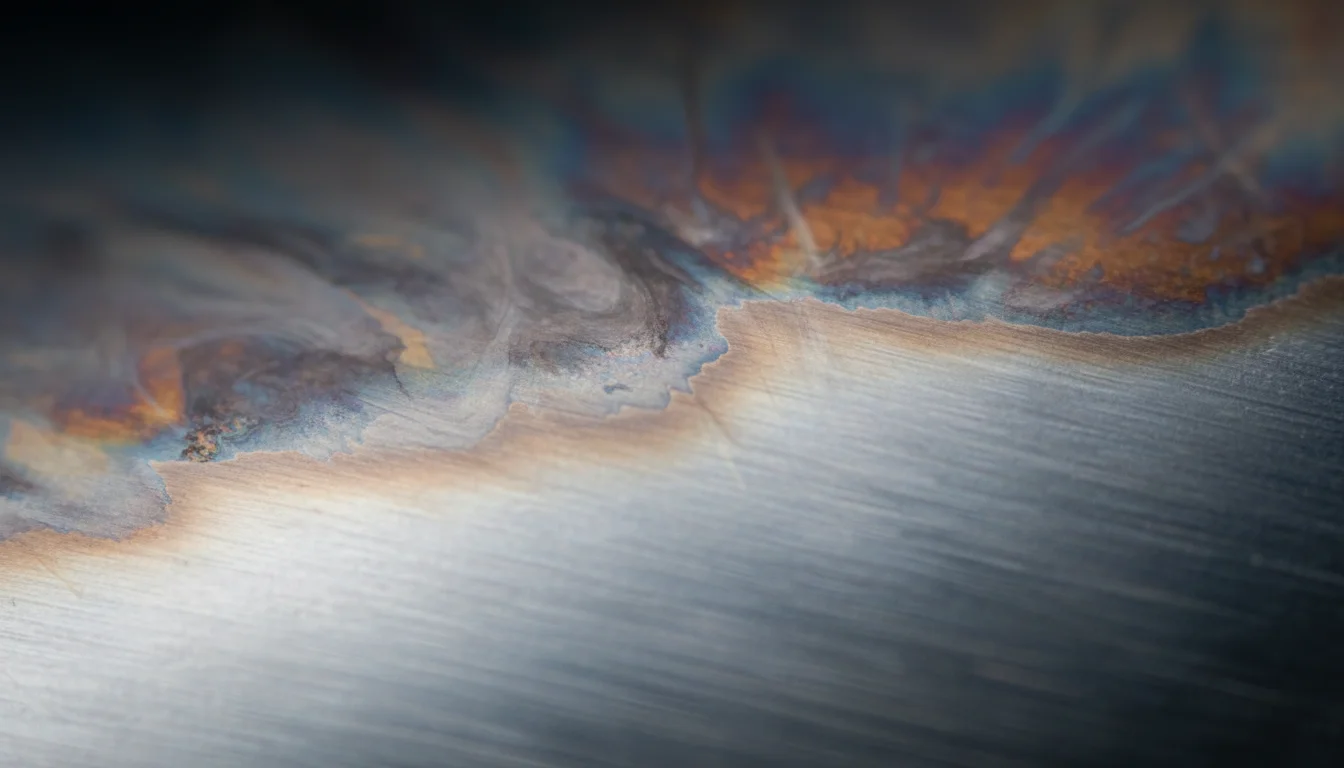
Führen Sie Ihren Blick entlang der Fläche einer sorgfältig polierten Katana, und Sie werden sie sehen: eine Nebelline zwischen Schneide und Rücken, manchmal gerade, manchmal wellenförmig, manchmal in gezackte Spitzen aufbrechend. Diese Linie ist der Hamon. Sie ist keine nachträglich aufgetragene Verzierung. Sie ist eine Grenze, in Stahl gezogen, zwischen zwei grundlegend verschiedenen metallurgischen Zonen. Auf einer Seite des Hamon liegt die Ha, die Schneide. Diese Zone ist hart – bei einer gut gefertigten, tongehärteten Klinge typischerweise HRC 58–62. Auf der anderen Seite liegt der Mune, der Rücken, der weicher bleibt, etwa HRC 40–45. Eine gleichmäßig harte Klinge zersplittert. Eine gleichmäßig weiche Klinge biegt sich und behält keine Schärfe. Der Hamon ist der Punkt, an dem diese beiden Zonen aufeinandertreffen, und er zeigt Ihnen genau, wie der Schmied dieses Gleichgewicht bewältigt hat. Wenn Käufer uns fragen „Was ist Hamon?”, lautet die kürzeste genaue Antwort: Es ist der Beweis, dass eine differentielle Härtung stattgefunden hat. Alles andere – die Form, die Aktivität, die Helligkeit – ist eine Folge des Stahls und des Prozesses, der diese Grenze geschaffen hat. Der Prozess beginnt, bevor die Klinge jemals einen Abschreckbehälter sieht. Nachdem die Klinge geschmiedet und auf ihre endgültige Geometrie geschliffen wurde, wird eine Mischung aus Ton, Asche und Holzkohle auf den Rücken und die Seiten aufgetragen. Die Schneide bleibt unbedeckt oder wird nur mit einer sehr dünnen Schicht versehen. Dies nennt man Tsuchioki, den Tonauftrag, und die Art, wie er aufgetragen wird, bestimmt die Form des Hamon, bevor der Stahl überhaupt erhitzt wird. Die Klinge kehrt dann in die Esse zurück und wird auf kritische Temperatur erhitzt – bei den meisten Kohlenstoffstählen zwischen 780 und 820 Grad Celsius. Zu früh herausgezogen, bleibt die Umwandlung unvollständig. Zu weit erhitzt, riskiert man ein Kornwachstum, das den Stahl dauerhaft schwächt. Bei der richtigen Temperatur wird die Klinge in Öl oder Wasser abgeschreckt. Hier übernimmt die Physik. Die freie Schneide, ohne Tonisolierung, gibt Wärme schnell ab. Schnelles Abkühlen wandelt den kohlenstoffreichen Austenit in Martensit um – die harte Kristallstruktur, die für eine scharfe, verschleißfeste Schneide verantwortlich ist. Der tonbedeckte Rücken kühlt langsam ab und wandelt sich stattdessen in weicheren Perlit um. Wo diese beiden Abkühlraten aufeinandertreffen, bildet sich der Hamon. Die Aktivität, die man darin sieht – die kleinen wolkenartigen Strukturen namens Nie und Nioi – sind einzelne Martensit-Kristalle und Kristallcluster, die beim Polieren und unter Licht sichtbar werden. Nach dem Abschrecken wird die Klinge bei 150–200 °C angelassen, um Sprödigkeit zu reduzieren, ohne die Härte wesentlich zu verringern. Überspringt man diesen Schritt, erhält man eine Klinge, die hervorragend funktioniert – bis sie es nicht mehr tut, meist im denkbar ungünstigsten Moment. Suguha ist ein gerader Hamon, der parallel zur Schneide von der Basis bis zur Spitze verläuft. Er sieht einfach aus. Ihn konsequent zu erreichen ist es nicht, denn jede Unregelmäßigkeit in der Tondicke oder der Temperatur beim Abschrecken zeigt sich sofort als Abweichung. Schulen wie die Yamato-Tradition und viele Schmiedemacher der Shinto-Periode bevorzugten Suguha genau deshalb, weil es keinen Platz gibt, Ungenauigkeiten zu verbergen. Notare ist ein sanft gewellter Hamon, mit langen, langsamen Wellen ohne scharfe Übergänge. Er hat eine ruhige Qualität, die zu Klingen mit verfeinerter Geometrie passt. Die Welle entspricht der Stelle, an der die Tonlinie beim Auftragen ausgeblendet wurde, was eine allmähliche statt abrupte Grenze zwischen harten und weichen Zonen schafft. Gunome zeigt ein sich wiederholendes Muster mit runden Zähnen entlang des Hamon. Die Regelmäßigkeit ist beabsichtigt und erfordert einen sorgfältigen Tonauftrag, um jeden Zahn in gleichmäßiger Höhe und gleichmäßigem Abstand zu erzeugen. Viele Klingen der Bizen-Tradition zeigen Gunome, manchmal in Kombination mit anderen Elementen zu einem sogenannten Gunome-Midare. Midare ist absichtlich unregelmäßig. Der Ton wird mit bewussten Variationen in Dicke und Randform aufgetragen, sodass der resultierende Hamon keine sich wiederholende Einheit hat. Gut ausgeführt wirkt Midare wild, aber kontrolliert – energetisch ohne chaotisch zu sein. Es ist das schwerste Muster, überzeugend auf einer Fälschung zu wiederholen, was ein Grund ist, warum es bei der Prüfung der Echtheit ein nützliches Diagnosemerkmal ist. Hier wird es praktisch. Ein echter Hamon ist das Ergebnis einer metallurgischen Umwandlung. Ein gefälschter Hamon wird durch Säureätzung oder mechanische Kratzer auf der Oberfläche einer gleichmäßig gehärteten – oder schlimmer noch, gleichmäßig weichen – Klinge erzeugt. Der visuelle Unterschied ist offensichtlich, sobald man weiß, worauf man achten muss, aber viele Käufer bekommen nie die Chance, dies zu lernen, bevor sie die falsche Klinge kaufen. Bei einem echten Hamon hat die Grenze Tiefe. Halten Sie die Klinge unter eine einzelne punktuelle Lichtquelle und drehen Sie sie langsam. Der Hamon bewegt sich, verändert sich und offenbart innere Aktivität. Nie-Kristalle fangen das Licht in anderen Winkeln auf als der umgebende Stahl. Die Grenze zwischen Hart und Weich ist niemals vollkommen scharf, weil Stahl sich nicht so sauber umwandelt. Es gibt immer eine Übergangszone namens Habuchi, in der Hamon-Muster wie Ashi (beinförmige Projektionen zur Schneide hin) und Yo (isolierte Aktivitätsinseln) bei echter differenzieller Härtung auftreten. Ein gefälschter Hamon wirkt flach. Der Kontrast zwischen der hellen Linie und dem Rest der Klinge ist unabhängig vom Betrachtungswinkel gleichmäßig, weil es sich um eine Oberflächenbehandlung handelt, nicht um eine strukturelle. Er neigt auch dazu, in Mustern zu verlaufen, die ein wenig zu sauber, zu symmetrisch und ohne innere Aktivität sind. Säureätzung hinterlässt eine matte Textur in der geätzten Zone, die sich anders anfühlt als polierter Stahl. Fahren Sie mit einer Fingerkuppe darüber, und Sie werden es sofort bemerken. Der Leistungstest ist eindeutiger, aber zerstörender. Eine Klinge ohne echte differentielle Härtung ist entweder gleichmäßig hart und spröde, oder gleichmäßig weich und nicht in der Lage, eine Schneide zu halten. Wenn der Rücken unter Belastung flexibel ist und sauber zurückfedert, und die Schneide nach dem Schneiden standhält, ist die Härtung echt. Unser Leitfaden zum Klingenkauf erklärt, wie Sie diese Eigenschaften beurteilen können, bevor Sie sich für einen Kauf entscheiden. Eine wichtige Information: Rostfreier Stahl kann keinen echten Hamon erzeugen. Edelstahl reagiert nicht auf Tonhärtung wie Kohlenstoffstähle. Wenn Sie eine als rostfrei beworbene Klinge mit Hamon sehen, ist dieses Muster dekorativ. Einen vollständigen Vergleich, wie verschiedene Stähle auf Wärmebehandlung reagieren, finden Sie in unserem Stahlvergleichsleitfaden. Sammler kümmern sich um die Ästhetik des Hamon. Schneidende kümmern sich darum, was der Hamon funktional darstellt. Die beiden Interessen stehen nicht im Widerspruch, denn ein gut geformter Hamon auf einer ordnungsgemäß gehärteten Klinge bedeutet, dass Schneide und Rücken genau das tun, was sie tun sollen. Eine Schneide bei HRC 58–62 nimmt eine feine Schärfe an und behält sie durch wiederholte Schnitte. Die gleiche Härte am Rücken würde die Klinge bei seitlicher Belastung anfällig für katastrophales Versagen machen. Den Rücken weicher zu halten, bei HRC 40–45, ermöglicht es ihm, Stöße zu absorbieren und zu federn, ohne zu brechen. Eine Katana ohne differentielle Härtung ist entweder ein Wanddekoration, das beim ersten Kontakt absplittert, oder ein Übungsprop, das nicht sauber schneidet. Beides ist nicht brauchbar. T10 Kohlenstoffwerkzeugstahl, das Material, das wir in Klingen wie der Silent Thunder und der Dark Ravine verwenden, reagiert außergewöhnlich gut auf Tonhärtung. Sein Wolframgehalt verbessert die Verschleißfestigkeit an der Schneide, ohne den Stahl schwer bearbeitbar zu machen. Der resultierende Hamon auf T10 zeigt tendenziell klare Aktivität und einen gut definierten Habuchi, was einer der Gründe ist, warum wir ihn für einen wesentlichen Teil unserer Produktlinie verwenden. Bei unserer Ink Meteor fügt die San-Mai-Konstruktion eine weitere Dimension hinzu. Der harte Kohlenstoffstahlkern trägt Hamon und Schneide, während der weichere äußere Stahl den Rücken und die Seiten umhüllt. Die Grenze zwischen Kern und Mantel ist entlang des Shinogi sichtbar, und der Hamon selbst bildet sich nur im Kernstahl. Halten Sie sie unter Licht im richtigen Winkel, und Sie können beide Grenzen gleichzeitig sehen. Sobald Sie eine tongehärtete Klinge erworben haben, wird die Pflege Teil des Gesprächs. Die differentielle Härte, die den Hamon erzeugt, bedeutet auch, dass die Schneide anfälliger für Rost ist, wenn sie unbehandelt bleibt, da die martensitische Struktur an der Schneide etwas reaktiver ist als der weichere Rücken. Regelmäßiges leichtes Einölen hält das in Grenzen. Unser Schwerter-Pflegeleitfaden behandelt die spezifischen Öle und Auftragsintervalle, die wir für die Langzeiterhaltung empfehlen. Stöbern Sie in unserer vollständigen Auswahl an Katana mit echtem, tongehärtetem Hamon, einschließlich mehrerer Optionen in Damaskus-Stahl, bei dem der Hamon mit dem gefalteten Kornmuster auf eine Weise interagiert, die sich wirklich schwer in Worte fassen lässt, bis man sie persönlich gesehen hat.
Was ist Hamon?
Wie Hamon entsteht
Gängige Hamon-Muster
Suguha
Notare
Gunome
Midare
Echter vs. gefälschter Hamon
Warum Hamon für die Leistung wichtig ist
Häufig gestellte Fragen
1095 High Carbon — Browse the Collection.