
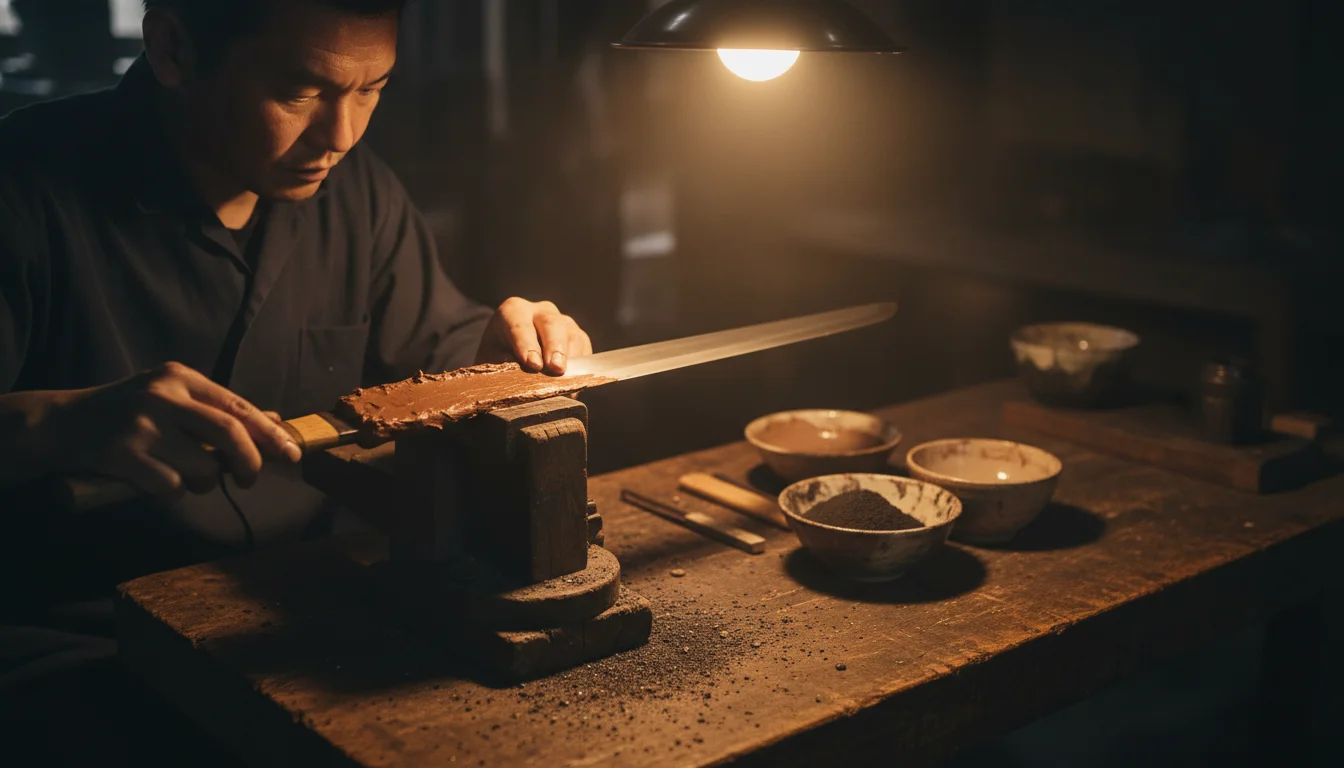
Die wellenförmige Linie entlang der Schneide eines Katana ist kein Dekor. Sie ist eine Aufzeichnung dessen, was die Klinge durchlaufen hat – eine im Stahl gezogene Grenze zwischen zwei unterschiedlichen Härtezonen, dauerhaft gemacht durch Feuer und Wasser. Schmiede nennen sie Hamon, und jede echte ist einzigartig für die Klinge, auf der sie sich befindet. Die meisten Käufer sehen den Hamon und denken an Ästhetik. Das ist verständlich. Aber wenn Sie genügend Klingen in Händen halten, beginnen Sie, sie anders zu lesen. Der Hamon zeigt Ihnen genau, wie der Schmied die Hitze kontrolliert hat, wo er Lehm aufgetragen hat und wie schnell die Schneide ins Abschreckbad getaucht wurde. Er ist ebenso ein technisches Dokument wie ein visuelles Merkmal. Dieser Leitfaden behandelt den gesamten Prozess: die Chemie hinter der Differenzhärtung, wie Lehm aufgetragen wird, was die entstehenden Muster bedeuten und wie man einen echten Hamon von einem säuregeätzten unterscheidet. Die Lehmhärtung, auf Japanisch tsuchioki genannt, ist ein Wärmebehandlungsverfahren, das zwei unterschiedliche Härtezonen auf einer einzigen Klinge erzeugt. Die Schneide wird hart genug, um einen scharfen Schneidwinkel zu halten. Der Rücken bleibt zäh genug, um Stöße aufzunehmen, ohne zu brechen. Eine Klinge, die durchgehend gleichmäßig hart ist, splittert unter seitlichem Druck. Eine, die durchgehend weich ist, verformt sich und verliert ihre Schneide. Die Lehmhärtung löst beide Probleme gleichzeitig. Das Verfahren funktioniert durch die Steuerung der Abkühlgeschwindigkeit beim Abschrecken. Lehm wird dick entlang des Rückens und der Seiten der Klinge aufgetragen, bleibt jedoch nahe der Schneide dünn oder fehlt ganz. Wenn die Klinge ins Wasser oder Öl taucht, kühlt die freie Schneide in Bruchteilen einer Sekunde ab. Der lehmgedämmte Rücken kühlt wesentlich langsamer. Zwei Zonen, zwei Abkühlraten, zwei verschiedene Kristallstrukturen – alles in einem einzigen Stück Stahl. Das ist kein Trick und keine Abkürzung. Richtig ausgeführt, ist es einer der anspruchsvollsten Schritte in der Schwertherstellung. Falsch ausgeführt, verbiegt sich die Klinge, bekommt Risse an der Abschrecklinie oder entwickelt einen Hamon, der optisch flach und strukturell unzuverlässig ist. Um zu verstehen, was die Lehmhärtung tatsächlich bewirkt, müssen Sie verstehen, was beim Abschrecken auf molekularer Ebene mit Stahl passiert. Stahl, der auf seine kritische Temperatur – typischerweise 780 bis 820 °C für hochkohlenstoffhaltige Stähle wie 1065 oder T10 – erhitzt wird, tritt in eine Phase namens Austenit ein. Die Kohlenstoffatome lösen sich gleichmäßig in der Eisenkristallstruktur auf. Wenn Sie Austenit schnell abschrecken, hat der Kohlenstoff keine Zeit, aus der Kristallstruktur zu entweichen. Er wird eingeschlossen und bildet eine harte, verspannte Phase namens Martensit. Das ist Ihre Schneide: HRC 58–62, in der Lage, eine Rasierschärfe anzunehmen und zu halten. Schrecken Sie langsam ab, hat der Kohlenstoff Zeit auszuwandern und bildet Perlit – zäher, flexibler, bei etwa HRC 40–45. Das ist Ihr Klingenrücken. Die Linie, an der diese beiden Phasen aufeinandertreffen, ist der Hamon. Er ist nicht aufgemalt. Er ist eine Phasengrenze, die in die kristalline Struktur des Stahls eingebrannt ist. Einen tieferen Einblick, wie unterschiedliche Kohlenstoffgehalte diesen Prozess beeinflussen, bietet unser Stahlvergleichsführer, der 1065, T10 und Damaskus nebeneinander behandelt. Ein wichtiges Detail: Direkt an der Hamon-Grenze gibt es oft eine dritte Zone namens Nie und Nioi – ein Übergangsband aus Martensitpartikeln in einer weicheren Matrix. Unter guter Politur und dem richtigen Lichtwinkel erscheint diese Zone als Nebel oder gestreutes Glitzern entlang der Hamon-Linie. Diese Aktivität ist eines der Erkennungsmerkmale einer echten, sorgfältig ausgeführten Lehmhärtung. Nicht jeder Stahl reagiert gleich auf die Differenzhärtung. In unserer Longquan-Werkstatt verwenden wir 1065-Kohlenstoffstahl, T10-Hochgeschwindigkeits-Werkzeugstahl und ausgewählte Damaskus-Rohlinge für lehmgehärtete Arbeiten. T10 eignet sich besonders gut für diesen Prozess, da sein höherer Kohlenstoffgehalt (etwa 1,0 %) und der Spurenanteil an Wolfram eine starke Härtbarkeit verleihen, ohne extreme Abschreckgeschwindigkeiten zu erfordern. Das ist wichtig, wenn Sie genau kontrollieren möchten, wo sich die Härtezone bildet. Niedrigere Kohlenstoffstähle wie 1045 können technisch gesehen lehmgehärtet werden, aber der resultierende Hamon ist schwach und die Schneidenhärte fällt geringer aus. Aus diesem Grund bieten wir keine Lehmhärtung für 1045 an. Das Stabmaterial wird auf etwa 800–900 °C erhitzt, bis es hell orangerot glüht, dann in das Grundprofil der Klinge gehämmert: Nakago, Körper und Spitzengeometrie. Mehrere Heizdurchgänge sind erforderlich. Anschließend wird geschliffen – Bandschleifer stellen die Shinogi-Firstlinie und die Schneidenfasen her, dann bringen progressiv feinere Schleifsteine die Klinge in die nahezu endgültige Geometrie. Die Klinge muss vollständig geschliffen sein, bevor der Lehm aufgetragen wird. Geometriekorrekturen nach dem Abschrecken riskieren, die Hamon-Linie zu stören oder vollständig abzuschleifen. Die Lehmmischung kombiniert typischerweise feuerfesten Lehm, Asche und Holzkohlenpulver. Die genauen Anteile variieren je nach Schmied – das ist tatsächlich einer der Bereiche, in denen individuelle Erfahrung zum Tragen kommt. Die Mischung wird zu einer Konsistenz verarbeitet, die dick genug ist, um ihre Form auf senkrechtem Stahl zu halten, aber dünn genug, um gleichmäßig mit einem Spatel oder Fingerkuppe aufgetragen zu werden. Der Auftrag beginnt am Rücken. Eine dicke Schicht kommt über das hintere Drittel bis zur Hälfte der Klinge. Eine dünnere Schicht geht zur Schneide hin über, und die letzten wenigen Millimeter der Schneide bleiben frei oder nur mit dem dünnsten Restüberzug bedeckt. Die Form dieser dünneren Zone bestimmt das endgültige Hamon-Muster: Gerader Auftrag erzeugt eine Suguha-Linie, geschwungener oder wellenförmiger Auftrag erzeugt Notare– oder Gunome-Muster. Die beschichtete Klinge trocknet dann langsam. Diesen Schritt mit direkter Hitze zu beschleunigen, lässt den Lehm beim Abschrecken reißen und abfallen – und das zerstört den Differenzkühlungseffekt vollständig. Die Klinge wird gleichmäßig auf kritische Temperatur erhitzt und schneidentief in Wasser oder Öl abgeschreckt. Wasserabschreckung ist schneller und erzeugt einen dramatischeren Hamon mit stärkerer Aktivität, aber der thermische Schock ist erheblich. Ölabschreckung ist schonender und reduziert das Rissrisiko. T10-Stahl wird für maximalen Härtekontrast üblicherweise wasserabgeschreckt. Die gesamte Abschrecksequenz dauert etwa zwei bis drei Sekunden – alles, was das Härteprofil der Klinge definiert, wird in diesem Zeitfenster entschieden. Unmittelbar nach dem Abschrecken wird die Klinge auf 150–200 °C erhitzt, um einen Teil der durch die Martensitbildung eingeführten Sprödigkeit zu verringern. Dieser Anlassschritt ist nicht optional. Eine Klinge im abgeschreckten Zustand ist tatsächlich fragil – ein kräftiger seitlicher Schlag könnte sie brechen. Nach dem Anlassen beginnt das Polieren mit groben Steinen und arbeitet sich bis zu feinen Abschlusssteinen vor. Das Polieren ist es, was den Hamon sichtbar macht. Ohne sachgemäße Politur liegt selbst ein hervorragender Hamon unsichtbar unter einer grauen Oberfläche. Das Muster eines Hamon wird in der traditionellen japanischen Terminologie benannt und klassifiziert. Das Lesen dieser Muster zeigt Ihnen etwas Reales darüber, wie die Klinge hergestellt wurde. Suguha ist ein gerader Hamon, der parallel zur Schneide verläuft. Er zeigt einen gleichmäßigen Lehmauftrag mit minimaler Dickenschwankung über die Länge der Klinge an. Sauber auszuführen ist technisch anspruchsvoll – jedes Zittern in der Lehmlinie zeigt sich direkt im Stahl. Notare ist ein sanft wellenförmiges Muster, wie flache Wellen. Der Lehm wurde in einer fließenden Kurve statt einer geraden Linie aufgetragen. Die meisten Anfänger-Schmiede erzeugen natürlicherweise Notare oder Annäherungen daran, weil die Hand sich beim Arbeiten entlang der Klinge leicht bewegt. Gunome besteht aus wiederholten halbkreisförmigen Zacken, die zur Schneide zeigen. Das erfordert einen bewussten, kontrollierten Lehmauftrag – jede Spitze wird einzeln geformt. Ein sauberes Gunome mit gleichmäßigem Zackenabstand ist ein Zeichen erfahrener Handarbeit. Choji ähnelt Nelkenblüten oder unregelmäßigen Lappen. Es ist eines der komplexeren Muster, die konsistent herzustellen sind, und wird mit der traditionellen Ichimonji-Schule assoziiert. Moderne Reproduktionen von Choji-Hamon sind möglich, aber selten bei Serienfertigungsklingen. Achten Sie in jedem Muster auf Nie – sichtbare granuläre Martensitpartikel, die als helle Punkte entlang der Hamon-Linie erscheinen – und Nioi – ein weicheres, nebelartiges Band feinerer Partikel. Beide erscheinen nur bei echten lehmgehärteten Klingen und nur, wenn die Politur auf einem ausreichenden Niveau durchgeführt wurde. Wenn Sie unsere Katana-Kollektion durchstöbern, sind die Produktfotos für lehmgehärtete Klingen speziell in schräger Beleuchtung aufgenommen, um diese Aktivität zu zeigen. Das ist wichtiger, als die meisten Käufer erkennen. Ein erheblicher Teil der online verkauften Katana mit sichtbaren Hamon-Linien war noch nie in der Nähe eines Lehmbehälters. Der „Hamon” wurde nach dem Polieren durch Säureätzung aufgebracht – Eisen(III)-chlorid oder ähnliche Chemikalien, die die Stahloberfläche selektiv oxidieren, um eine sichtbare Linie zu erzeugen. Ein säuregeätzter Hamon hat keine strukturelle Bedeutung. Die Stahlhärte ist über die gesamte Klinge gleichmäßig. Sie betrachten eine Oberflächenverfärbung, keine Phasengrenze. Die Klinge schneidet, aber sie wird unter echten Einsatzbedingungen nicht so performen wie eine differenziell gehärtete Klinge. So unterscheiden Sie sie. Ein echter Hamon zeigt bei Betrachtung unter direktem schrägem Licht Tiefe. Die Nie- und Nioi-Zonen haben eine dreidimensionale Qualität – die Aktivität scheint im Inneren des Stahls zu sitzen, nicht auf seiner Oberfläche. Drehen Sie die Klinge langsam und das Muster verändert sich mit dem Lichtwinkel. Eine säuregeätzte Linie wirkt flach. Sie sitzt auf der Oberfläche und verhält sich wie eine aufgemalte Markierung bei wechselnder Beleuchtung. Ein zweiter Test: Echte lehmgehärtete Klingen haben einen weichen, matten Rücken, der mit der polierten Schneidenzone kontrastiert. Der Übergang zwischen diesen Oberflächentexturen ist graduell und entspricht genau der Hamon-Linie. Bei säuregeätzten Klingen ist die Oberfläche oft über die gesamte Klinge einheitlich, wobei die Hamon-Linie als separates grafisches Element erscheint. Drittens, und am zuverlässigsten für Käufer, die die Klinge physisch in Händen halten können: Eine lehmgehärtete Schneide klingt anders, wenn man sie leicht mit einem Fingernagel oder Holzdübel antippt, verglichen mit dem Rücken. Der Härteunterschied ist als leichte Tonhöhenänderung hörbar. Klingen mit gleichmäßiger Härte erzeugen über die gesamte Breite einen konsistenten Ton. Das ist kein Test für Versandkartons, aber wenn Sie unsere Werkstatt besuchen oder persönlich kaufen, ist es eine echte Diagnosemethode. Unser Kaufratgeber enthält weitere Überprüfungsschritte, einschließlich was Sie Verkäufer fragen sollten und wie Sie Produktspezifikationen vor dem Kauf interpretieren. Der Preisunterschied zwischen einer lehmgehärteten Klinge und einer durchgehärteten Serienklinge ist nicht willkürlich. Er spiegelt echte Zeit, echte Fähigkeit und eine echte Ausschussquote wider. Der Lehmauftrag allein fügt dreißig bis sechzig Minuten sorgfältiger Handarbeit pro Klinge hinzu. Die Trocknungszeit fügt mehrere Stunden hinzu. Das Abschrecken ist ein einmaliger Prozess – ein schlechtes Abschrecken lässt sich nicht korrigieren. Klingen, die beim Abschrecken stark verziehen, können nicht immer gerichtet werden, ohne den Hamon zu beeinflussen. Klingen, die an der Abschrecklinie reißen, werden ausgesondert. Bei einer Produktionsserie lehmgehärteter Schwerter ist eine Ausschussquote von 10–15 % normal und einkalkuliert. Diese Kosten verteilen sich auf die verbleibenden Klingen. Das Polieren, um einen echten Hamon ordnungsgemäß sichtbar zu machen, dauert drei- bis fünfmal länger als das Polieren einer durchgehärteten Klinge auf Hochglanz. Der Polierer arbeitet in Stufen, die speziell darauf ausgelegt sind, die Hamon-Oberfläche zu entwickeln, Nie und Nioi hervorzubringen, ohne die Schneidenzone in die Härteschicht hineinzupolieren. Lehmgehärtete T10-Klingen finden Sie bei uns ab ca. $280 mit unserem Silent Thunder. Das Ink Meteor für $775 repräsentiert das obere Ende unserer Differenzhärtungsarbeiten – San-Mai-Konstruktion mit einem mehrlagigen Verbundkern, bei dem die Lehmhärtung mit der geschichteten Stahlstruktur interagiert, um einen Hamon mit echter komplexer Aktivität zu erzeugen. Das sind keine Marketing-Kategorien. Es sind unterschiedliche Fertigungsprozesse mit unterschiedlichem Zeitaufwand und unterschiedlichen Ergebnissen. Wenn Sie auch Damaskus-Konstruktionen in Betracht ziehen, enthält unsere Damaskus-Stahl-Kategorie Klingen, bei denen die musterverschweißten Lagen mit dem Lehmhärtungsprozess interagieren, um gleichzeitig Hada und Hamon zu erzeugen. Das ist ein separates technisches Thema – siehe unseren Stahlvergleichsführer für die vollständige Aufschlüsselung. Die Pflege einer lehmgehärteten Klinge erfordert auch spezifische Wartungsgewohnheiten, die unser Schwertpflegeführer praktisch beschreibt. Der Hamon ist kein Verkaufsmerkmal. Er ist der Beweis eines Prozesses. Wenn Sie eine lehmgehärtete Klinge von Longquan kaufen, kaufen Sie die drei Sekunden des Abschreckens und alles, was der Schmied in den Stunden davor getan hat, um zu kontrollieren, was in diesen drei Sekunden passieren würde.
Was ist Lehmhärtung?
Die Wissenschaft der Differenzhärtung
Schritt für Schritt: Der Lehmhärtungsprozess
Stahlauswahl
Schmieden und Schleifen
Lehmmischung und Auftrag
Abschrecken
Anlassen und Polieren
Hamon-Muster lesen
Echter Hamon vs. säuregeätzte Fälschungen
Warum lehmgehärtete Schwerter mehr kosten
Häufig gestellte Fragen
1095 High Carbon — Die Kollektion entdecken.
Kostenloser weltweiter Versand ab einem Bestellwert von $500.