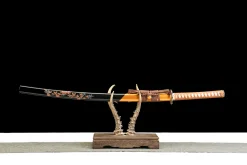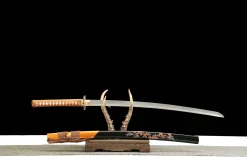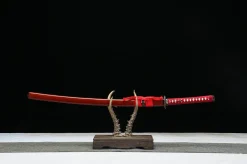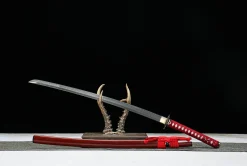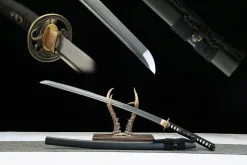
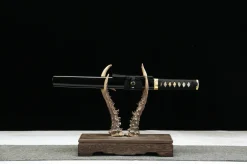
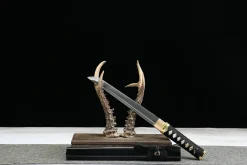
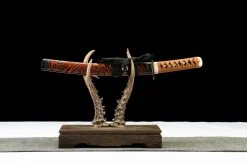
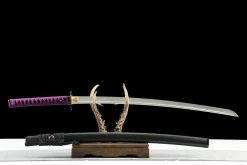
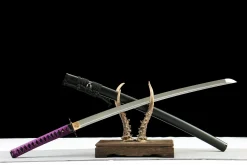
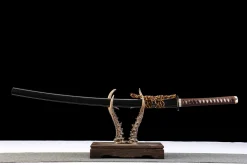
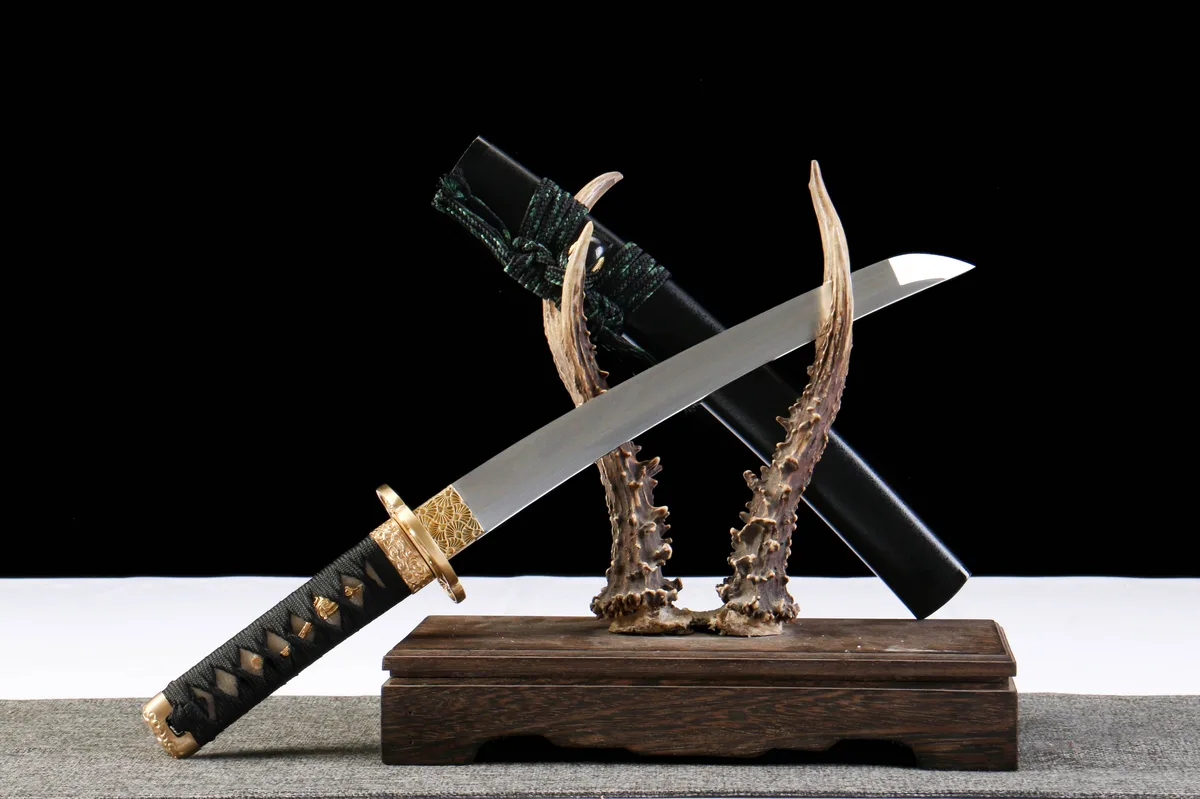
Tintenjade – Handgeschmiedetes Tanto aus Lehmgehärteter Damaskusstahl
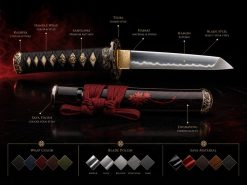
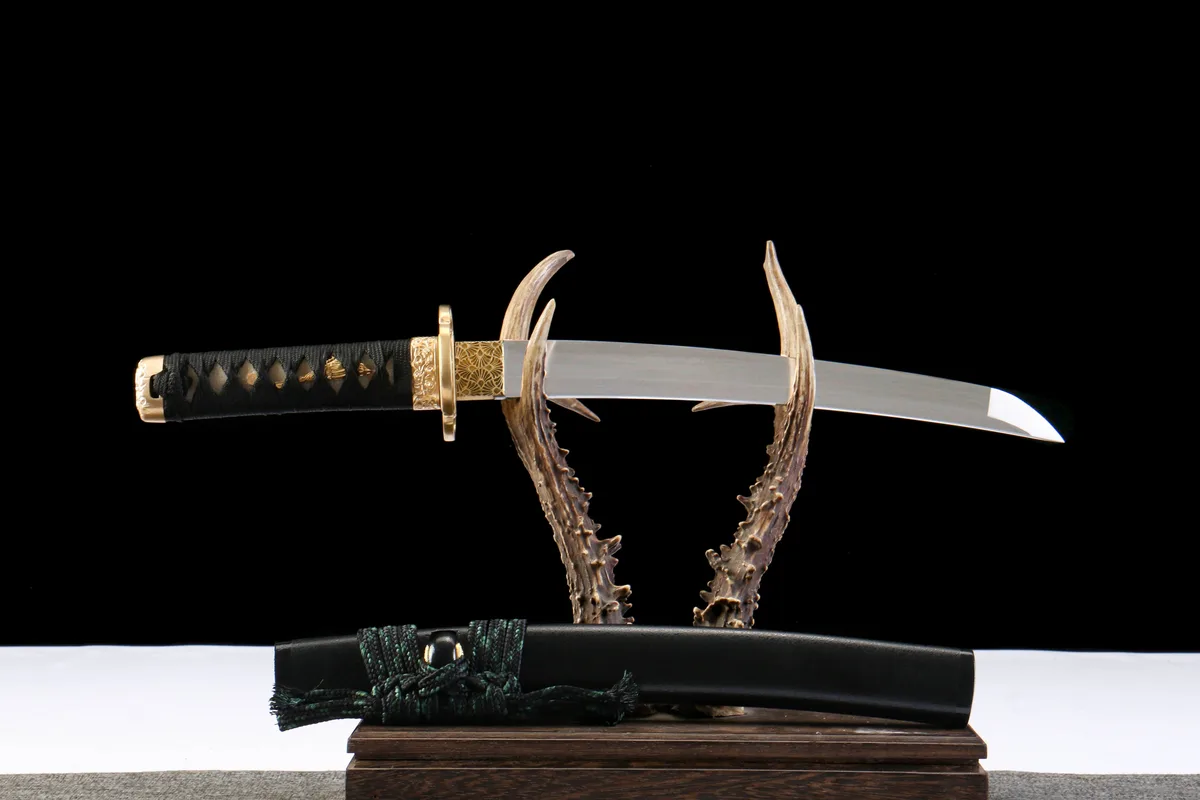
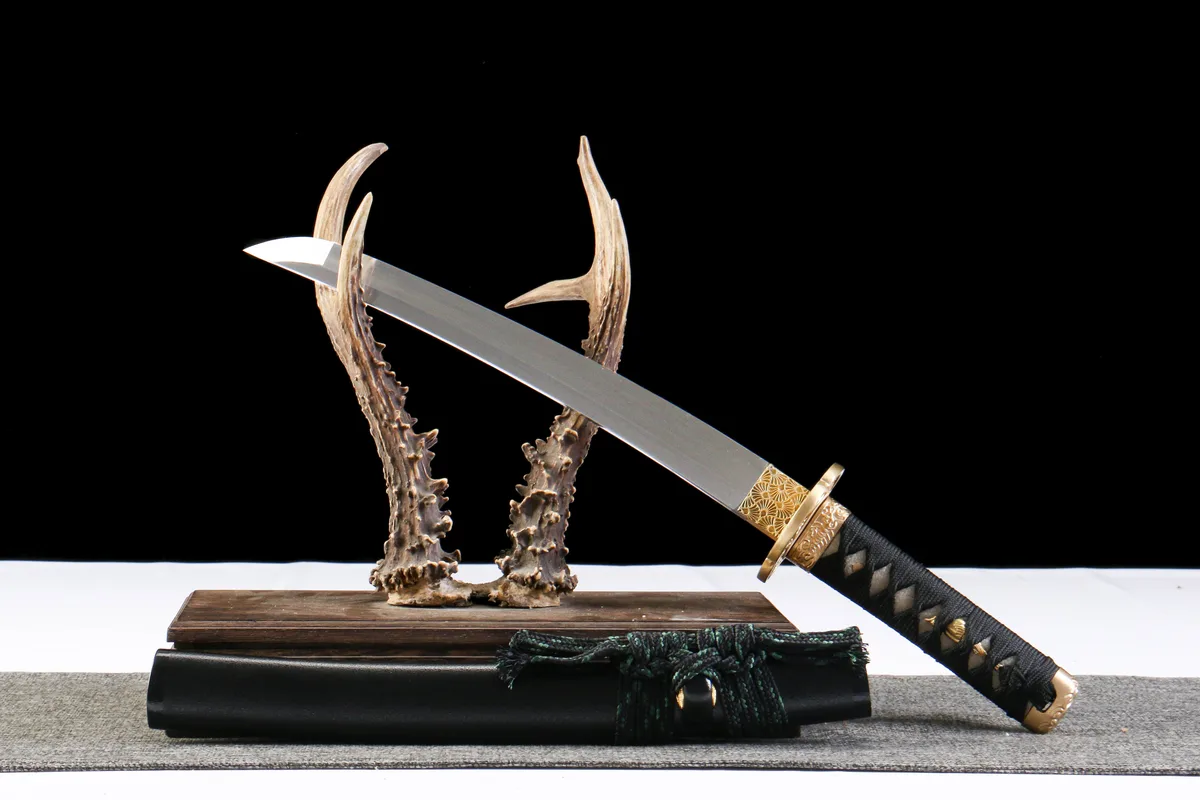
Handgeschmiedetes Lehmgehärteter Damaskusstahl Tanto (52 cm gesamt / 30 cm Klinge), gefertigt in Longquan. Tongehärtete Klinge mit echtem Hamon — sichtbarer Kontrast zwischen gehärteter Schneide und weichem Rücken.
$549.99
Tintenjade – Handgeschmiedetes Tanto aus Lehmgehärteter Damaskusstahl
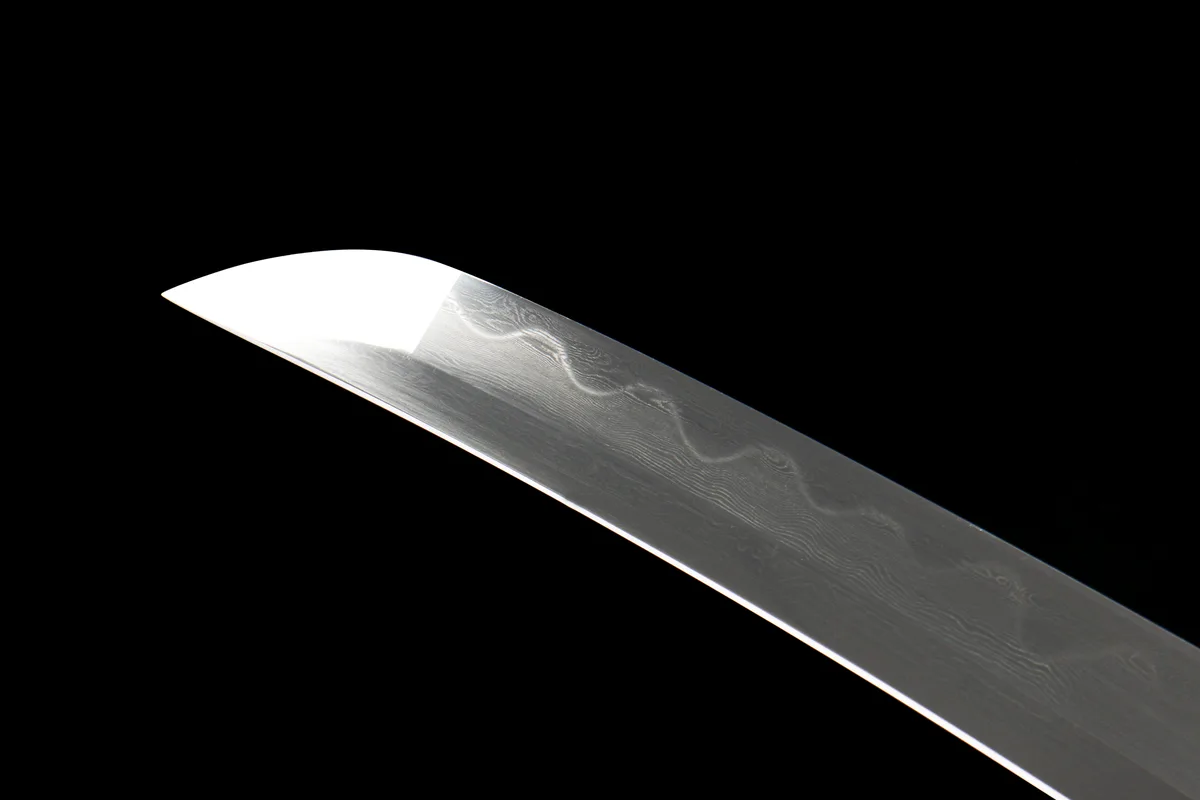
Ein Tanto, das zwei anspruchsvolle Fertigungsprozesse gleichzeitig in sich trägt – Damaststahl im Musterschweißverfahren und Tontemperierung – bewegt sich in einer engen Kategorie. Die Tintenjade besetzt diese Kategorie mit Präzision und Eigenständigkeit. Die Maserung des gefalteten Stahls verläuft entlang der Klingenlänge, während der Hamon – die durch differenzielles Härten erzeugte Temperungslinie – quer dazu schneidet. Diese beiden visuellen Systeme arbeiten unabhängig voneinander, kreuzen sich auf unvorhersehbare Weise, und das Ergebnis an ihrem Schnittpunkt ist etwas, das sich nicht im Voraus entwerfen lässt – es wird erst beim Schleifen und Polieren sichtbar.
Stahl & Konstruktion
Musterschweiß-Damascus entsteht durch das Schmiedeschweißen mehrerer Stahlbillets mit unterschiedlichem Kohlenstoffgehalt, gefolgt vom Falten, Strecken und erneuten Falten, bis die Lagen zu zahlreich zum einzelnen Zählen, aber noch distinkt genug für die Säureätzung sind. Die Ätzung nach dem Schleifen und Polieren reagiert differenziell auf die hoch- und niedrigkohlenstoffhaltigen Lagen und hebt das Maserungsmuster als abwechselnde helle und dunkle Bänder an die Oberfläche. Beim Tintenjade-Tanto verläuft die gefaltete Maserung über ein Klingenprofil in Shinogi-Zukuri (Gratlinien-Querschnitt) – derselbe klassische Querschnitt wie bei einer vollen Katana, hier im Tanto-Format (Kurzklinge) umgesetzt. Die gefaltete Maserung wirkt auf der flachen Seite anders als im Anschliffbereich nahe der Schneide, weil sich der Querschnitt jeder gefalteten Lage mit der wechselnden Geometrie verändert. Kippt man die Klinge, verschieben sich diese Beziehungen erneut.
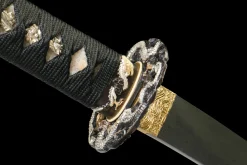
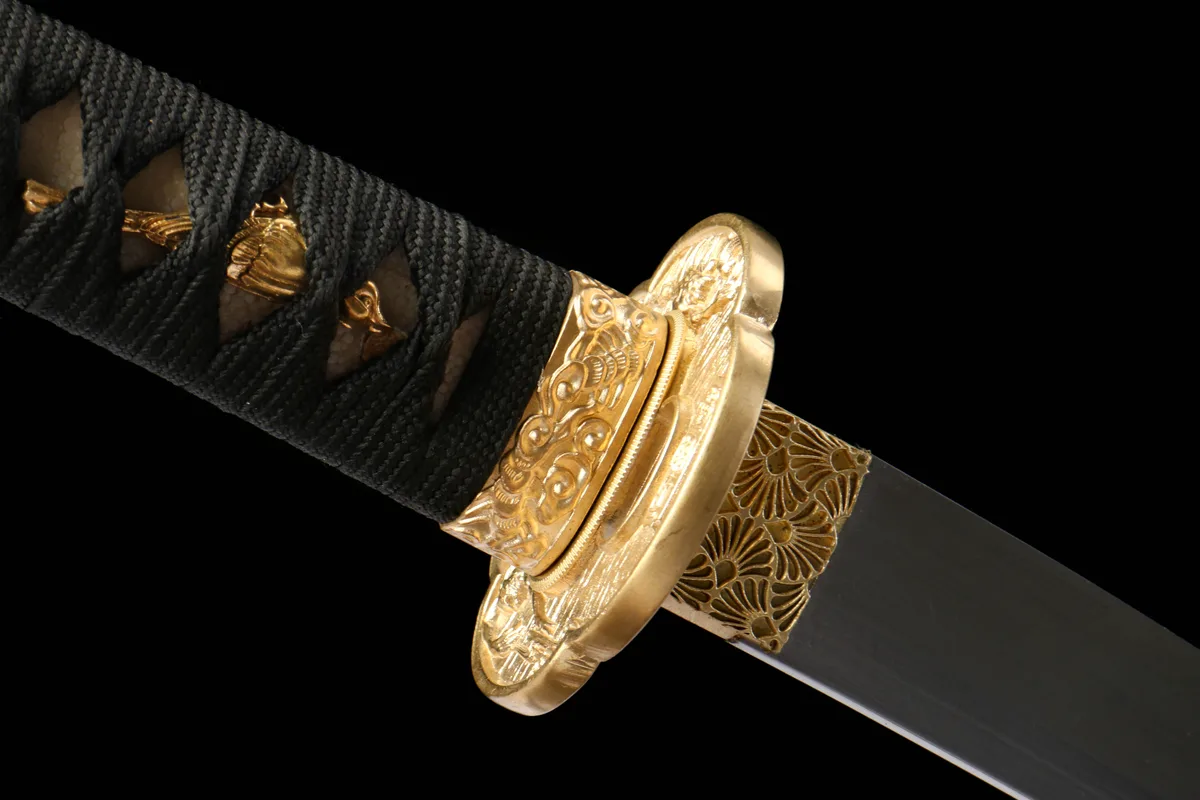
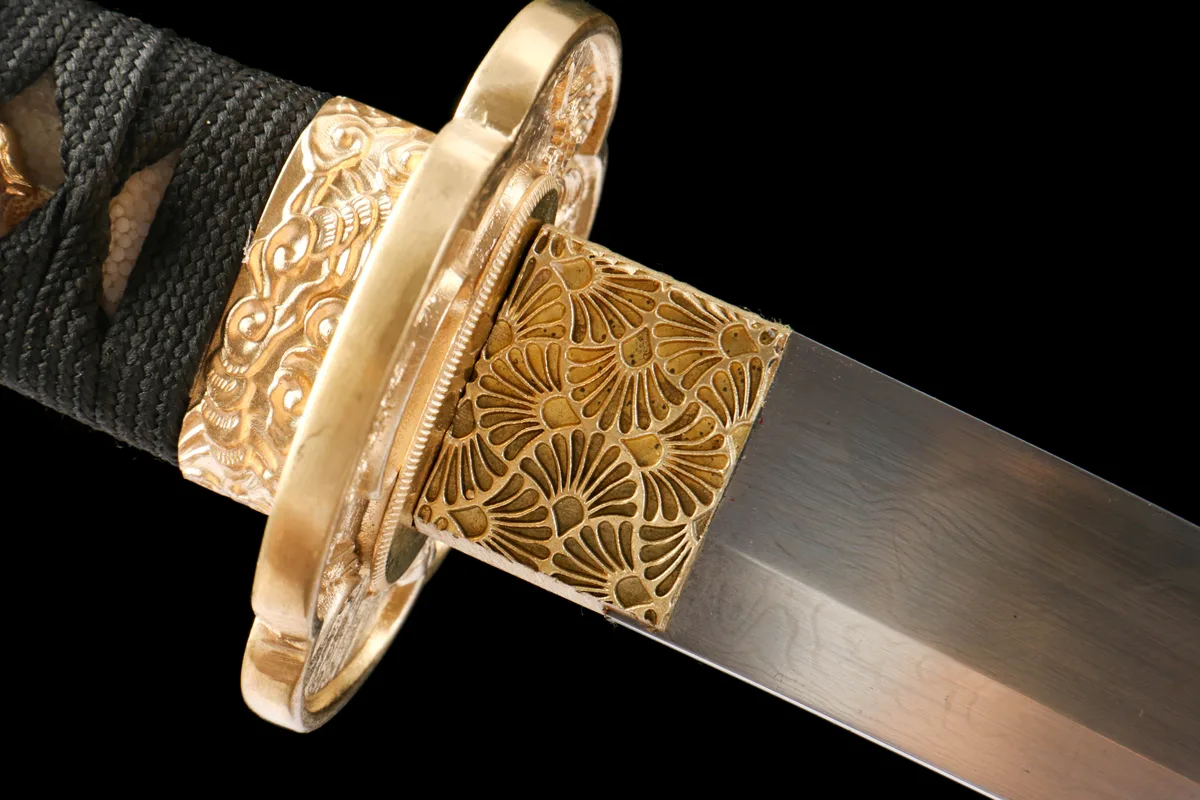
Das Tontemperieren auf Musterschweiß-Stahl ist technisch anspruchsvoll, weil die Schichtstruktur beim Abschrecken variabler reagiert als eine homogene Legierung. Der Ton wird auf den Rücken (Mune) aufgetragen, um eine differenzielle Kühlung zu erzeugen – die Schneide (Ha) härtet, der Rücken bleibt zäh, und die Habuchi (die Grenze zwischen beiden Zonen) bildet sich entlang dessen, was das Maserungsmuster an dieser Stelle der Klinge gerade macht. Der entstehende Hamon ist keine glatte Linie. Er wird durch das Damascus-Muster unterbrochen, von der darunterliegenden Lagenstruktur in unregelmäßige Formen gezogen, die eine Monostahlklinge nicht erzeugen kann. Die Kupferbeschläge (铜装 – kupfermontierte Beschläge) wurden wegen ihrer warmen Färbung gewählt, die gegen das geätzte Damascus-Muster wirkt, ohne damit zu konkurrieren.
Handhabung
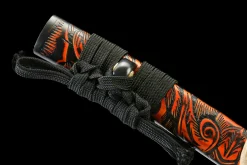
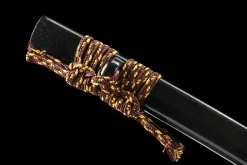
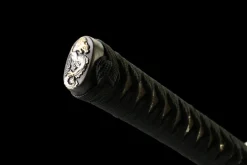
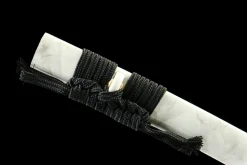
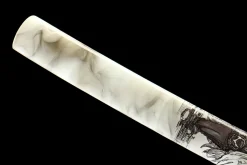
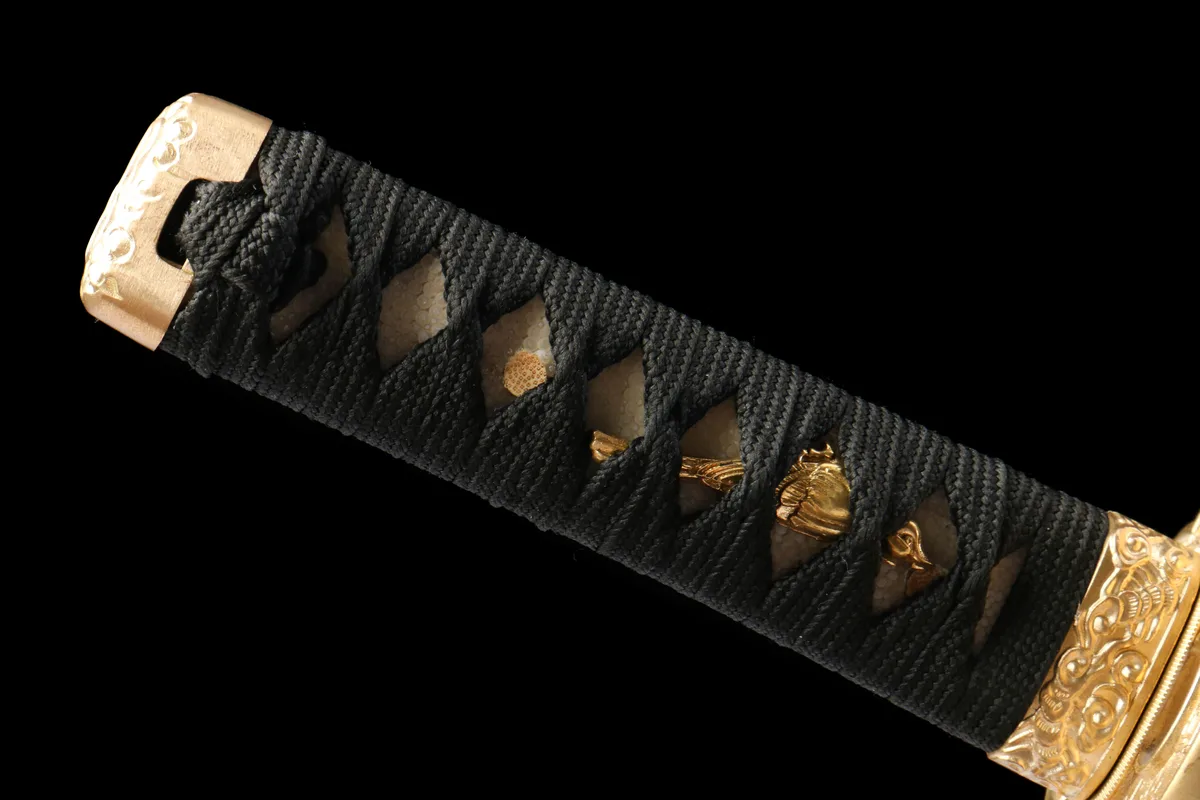
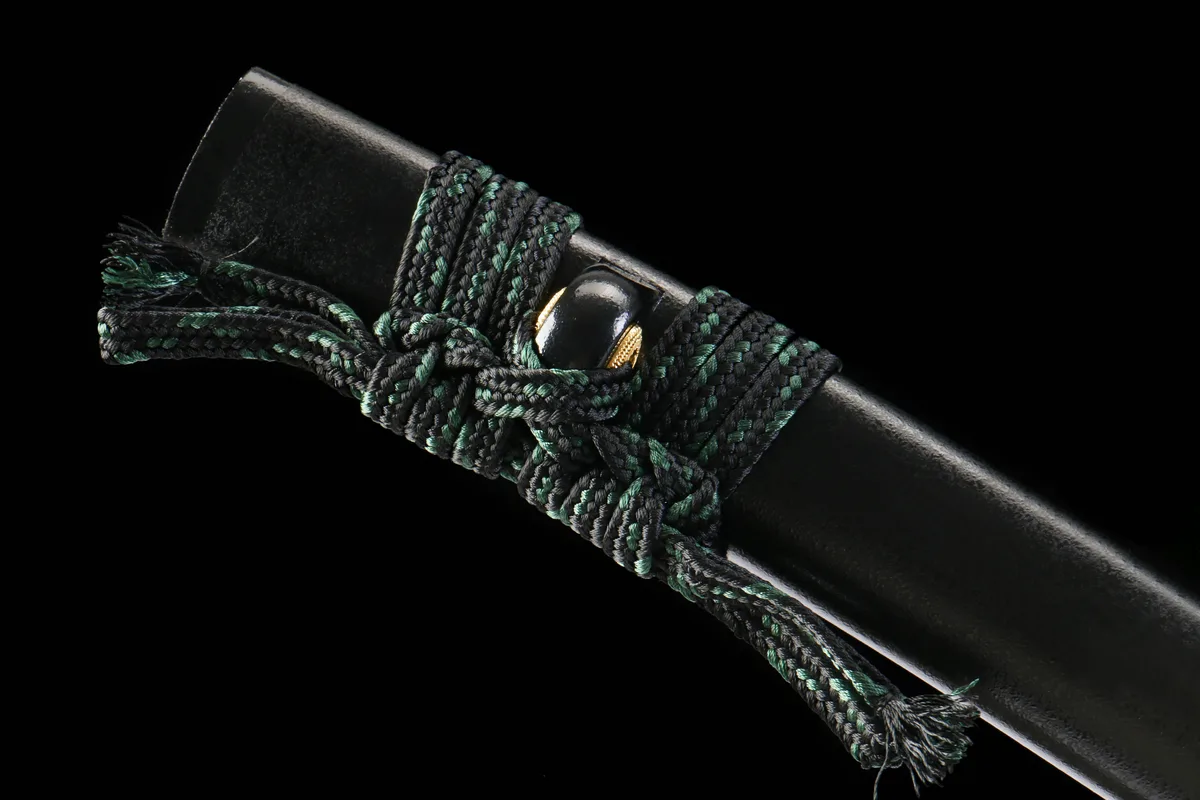
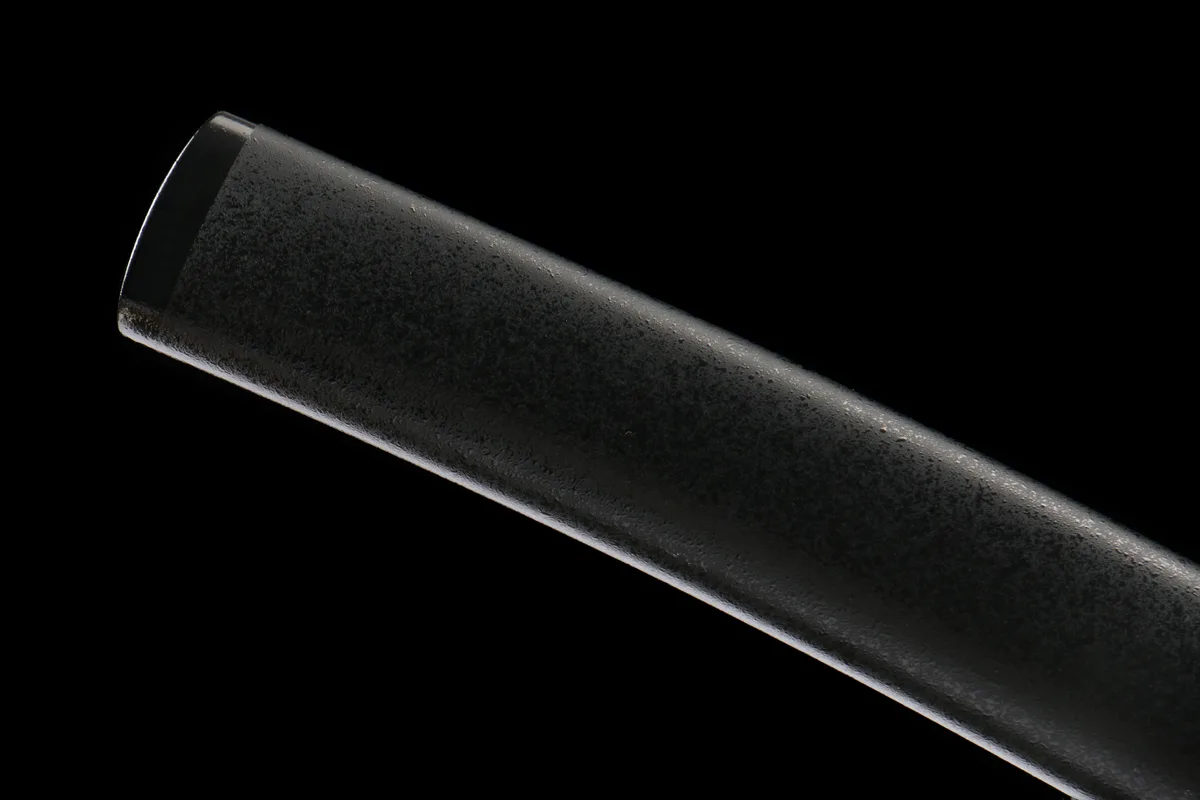
Der 17 cm lange Tsuka (Griff) eines 30 cm langen Blattes ist für einhändigen Gebrauch proportioniert, wenngleich die echte Rochenhaut (Same) unter der Baumwoll-Ito-Wicklung und die rautenförmige Bindung genügend Reibungsfläche bieten, um bei Bedarf auch einen zweihändigen Griff zu ermöglichen. Der Griff liegt kompakt in der Hand – kein Überstand über den Griffbereich hinaus. Der Zug aus der hochglänzend lackierten Hartholz-Saya ist kurz und direkt; bei dieser Klingenlänge verlässt das Tanto die Scheide schnell, und das eng sitzende Koiguchi (Scheidemund) hält die Klinge sicher, bis der Zug beabsichtigt erfolgt. Die Kupferbeschläge an Habaki (Klingenband) und Tsuba (Handschutz) sind warm in der Berührung – eine Qualität, die Zinklegierung nicht besitzt – und verleihen dem Stück eine haptische Wertigkeit jenseits von Ito und Same.
Pflegehinweise
Musterschweiß-Damascus erfordert aufmerksamere Pflege als Monostahl, da das Potenzial-Gefälle zwischen den Lagen in feuchter Umgebung mikrogalvanische Aktivität erzeugen kann – ölen Sie die Klinge nach dem Anfassen gründlich, mit besonderem Augenmerk auf die geätzte Oberfläche, wo Feuchtigkeit in der Maserungstextur ansammeln kann. Verwenden Sie ein leichtes, nicht reaktives Öl wie Choji- oder Kamelienöl, aufgetragen mit einem weichen Tuch. Die Kupferbeschläge entwickeln mit der Zeit eine natürliche Patina; diese kann sich natürlich entfalten oder je nach Vorliebe mit einer kupfergeeigneten Politur gepflegt werden.
| Klingenstahl | Lehmgehärteter Damaskusstahl |
|---|---|
| Gesamtlänge | 52.0 cm |
| Klingenlänge | 30.0 cm |
| Wärmebehandlung | Lehmhärtung (Differenzialhärtung) |
| Griffumwicklung | Baumwoll-Ito + Echte Rochenhaut |
| Scheide | Hartholz (Hochglanzlack) |
| Beschläge | Kupferbeschläge |
| Schmiedestil | Shinogi-Zukuri (Mittelgrat) |
| Hamon | Echter Hamon (Lehmgehärtet) |
| Schwerttyp | Tanto |
Related products
1045 Kohlenstoffstahl
Schwarze Himmelsfeder – Handgeschmiedetes Katana aus 1045 Kohlenstoffstahl